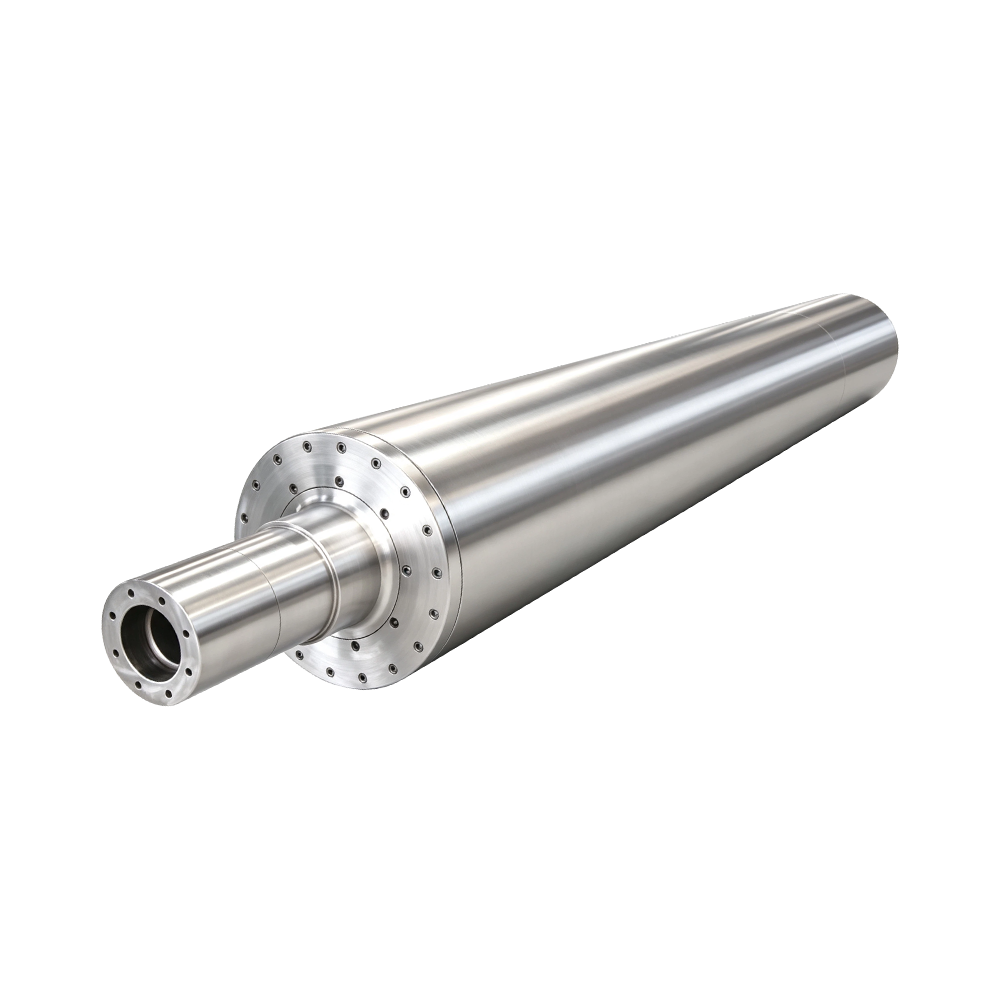
·Estructura compuesta metalúrgica de doble capa
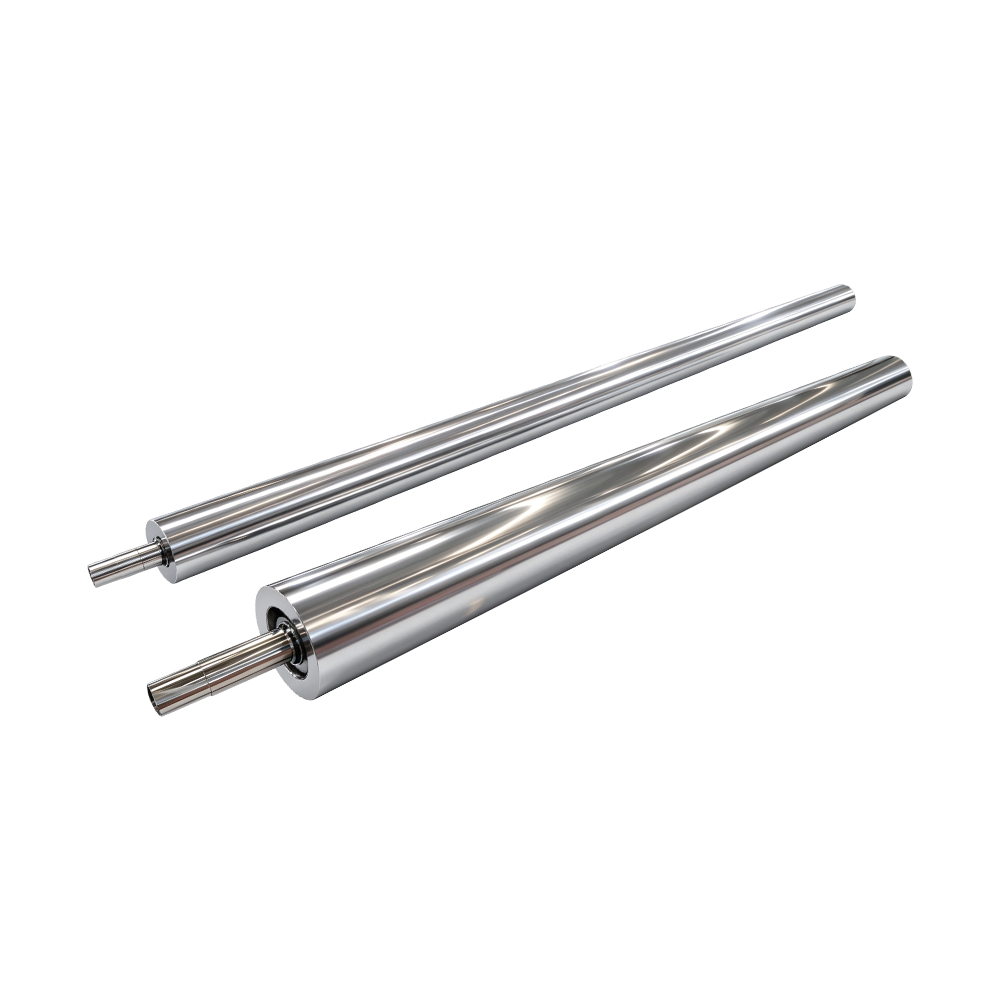
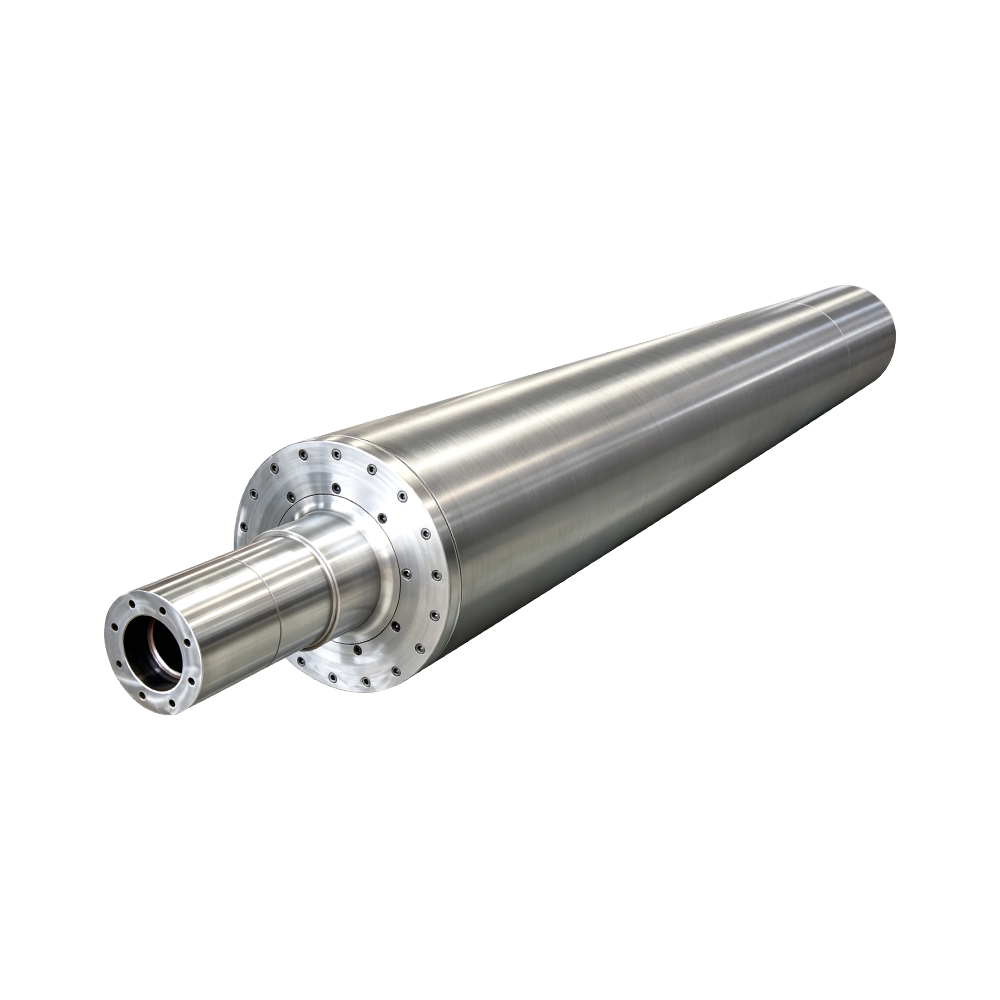
Resuelve fundamentalmente el dilema de la industria de equilibrar dureza y tenacidad en condiciones de laminación en caliente. Los rodillos de laminación en caliente comunes en el mercado utilizan acero de una sola aleación o hierro fundido de una sola capa, lo que da como resultado una estructura metalográfica uniforme pero monolítica que no puede soportar el choque térmico simultáneo a alta temperatura y la compresión de cargas pesadas: la alta dureza conduce al agrietamiento térmico y al astillado de los bordes, mientras que la alta tenacidad da como resultado un rápido desgaste de la superficie. El proceso de fundición centrífuga de compuestos metalúrgicos fusiona la aleación exterior de níquel-molibdeno con alto contenido de cromo, resistente al calor y al desgaste, con el sustrato interior de acero forjado de alta resistencia en una unión metalúrgica integrada —libre de delaminación, pelado o interfaces de tensión. Los carburos densos en la superficie garantizan resistencia al desgaste a altas temperaturas, mientras que la estructura central de alta tenacidad absorbe los impactos de cargas pesadas, eliminando por completo los tres defectos principales: agrietamiento por fatiga térmica, colapso de la superficie y flexión del cuerpo del rodillo.
·Canales de flujo controlados por temperatura de gradiente
Suprime la concentración de tensión térmica en la superficie del rodillo, evitando grietas térmicas periódicas y defectos de adelgazamiento localizados. A diferencia de las simples estructuras de paso de agua tipo sándwich de los rodillos convencionales, la cavidad de intercambio de calor circulante de flujo turbulento desarrollada independientemente —optimizada mediante simulación de dinámica de fluidos— garantiza una velocidad uniforme del medio y un intercambio de calor sin zonas muertas, manteniendo gradientes de temperatura axiales y radiales extremadamente mínimos y manteniendo consistentemente los diferenciales de temperatura de la superficie del rodillo dentro de ≤±0,65°C. Este equilibrio térmico estable reduce significativamente las pérdidas por fatiga térmica metalográfica, evitando el engrosamiento del grano, el ablandamiento de la superficie y el inicio de microfisuras causadas por el sobrecalentamiento localizado. Es particularmente adecuado para dar forma a rollos calientes a alta presión de tela, película gruesa y no tejida de gran ancho, lo que garantiza un espesor, peso base y densidad muy uniformes en todo el rollo de material.
·Tratamiento térmico de gradiente en múltiples etapas
La regulación metalográfica en capas de precisión logra una combinación de rendimiento de alta dureza superficial y resistencia al desgaste con resistencia al impacto del núcleo y resistencia a la deformación. Los rodillos convencionales se someten a un tratamiento térmico uniforme de una sola etapa, lo que produce un valor de dureza único que no puede adaptarse a condiciones complejas de laminación en caliente. El proceso de tratamiento térmico de cuatro etapas —normalización segmentada, enfriamiento de la superficie, templado general y envejecimiento por alivio de tensión vibratoria— controla con precisión el gradiente metalográfico: los carburos superficiales se dispersan fina y uniformemente para lograr alta dureza, resistencia a la fricción y resistencia a la combustión; la matriz central tiene granos refinados para lograr alta tenacidad, resistencia a la compresión y resistencia a la deformación. Bajo arranques y paradas frecuentes, espesores de material desiguales y cargas de impacto instantáneas, no hay picaduras, desconchamiento de la superficie ni ligera flexión del cuerpo del rodillo —perfectamente adecuado para la producción industrial en masa intermitente.
·Triple equilibrio dinámico
Compensa la deformación inducida por carga a alta temperatura, eliminando las marcas de vibración de laminación en caliente a alta velocidad y las arrugas de la tela. Los rodillos convencionales solo experimentan equilibrio dinámico sin carga a temperatura ambiente; bajo compresión a alta temperatura, experimentan deformación elástica y vibración operativa, lo que resulta en rayas transversales periódicas y desviaciones de espesor en las superficies terminadas. Tres etapas de calibración —equilibrio aproximado después del mecanizado inicial, equilibrio secundario después del tratamiento térmico y equilibrio final de precisión en condiciones simuladas de carga pesada— logran un equilibrio dinámico de alta precisión Clase G0.8 antes del envío. En las condiciones combinadas de alta temperatura, alta presión y alta velocidad, el descentramiento radial de carga completa se mantiene de manera estable en ≤0,0025 mm, resolviendo completamente el aflojamiento de la fibra, la consolidación desigual y los defectos de ondulación de la superficie causados por la vibración del rodillo durante el laminado en caliente de telas no tejidas y esteras de fibra.
·Textura guía de microflujo formada integralmente
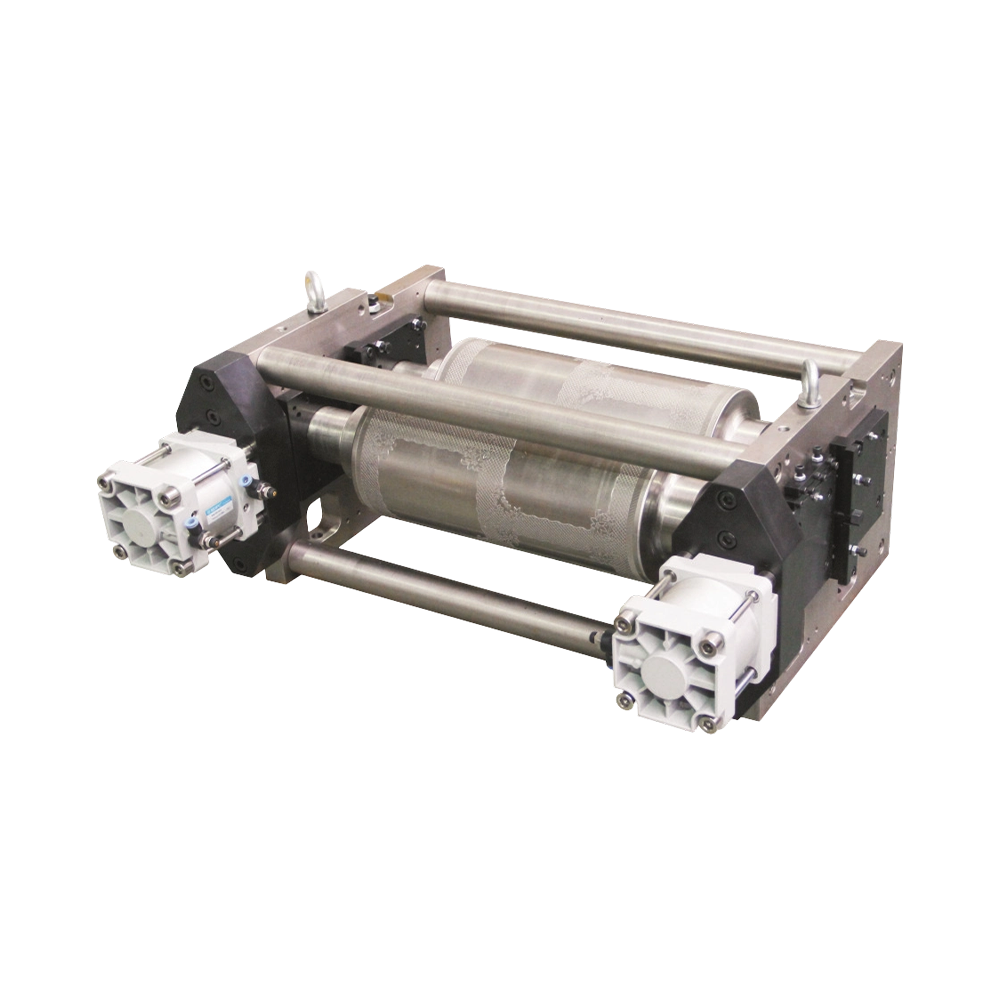
Ventila físicamente la humedad del laminado en caliente, eliminando abultamientos, delaminación y defectos de manchas de humedad en las capas compuestas. Para el laminado en caliente de telas no tejidas hiladas, telas de fibra compuesta y bandas colocadas en húmedo, la humedad libre atrapada dentro del material no puede escapar bajo la compactación de los rodillos de laminado en caliente lisos convencionales, lo que fácilmente causa burbujas, delaminación y manchas de humedad residuales en los productos terminados. Los puntos y ranuras de guía de flujo a escala micrométrica, fresados integralmente durante la etapa de acabado, son completamente monolíticos con el sustrato—a diferencia de las texturas grabadas con láser o recubiertas por aspersión posteriores al proceso que son propensas al desgaste, desprendimiento y acumulación. Durante el laminado en caliente, la humedad se canaliza rápidamente, lo que permite que las capas de fibra se compacten más firmemente y se unan de manera más uniforme, mejorando significativamente la resistencia de unión interlaminar de la capa compuesta y el rendimiento del producto terminado.
·Estructura metalográfica de alta densidad
Excelente resistencia a la fatiga térmica, adecuada para ciclos alternos de calor y frío a largo plazo sin agrietamiento ni desconchamiento en la superficie del rodillo. Los rodillos de laminación en caliente funcionan en las condiciones más duras entre todos los tipos de rodillos, sometidos continuamente a calentamiento a alta temperatura, contacto con materiales a temperatura ambiente, enfriamiento rápido y recalentamiento en ciclos térmicos de alta frecuencia. Los rodillos convencionales son muy susceptibles a las grietas por fatiga térmica y al agrietamiento de la red. A través de la purificación de materia prima refinada, la formación de densificación centrífuga y múltiples pasos de envejecimiento con alivio de tensión, las impurezas internas, la porosidad y los defectos de contracción se reducen a casi cero, lo que proporciona una estabilidad estructural metalográfica excepcional que resiste millones de ciclos térmicos. Incluso después de una producción en masa prolongada, la superficie del rodillo permanece lisa y densa, lo que elimina la necesidad de giros y repavimentaciones frecuentes, lo que reduce significativamente los costos de mantenimiento y las pérdidas por tiempo de inactividad.
·Adaptabilidad del proceso
Los rodillos de estampado se centran en reproducir patrones tridimensionales; los rodillos de acabado mate enfatizan el alisado satinado de las películas; Los rodillos de recubrimiento se basan en recubrimientos funcionales para obtener propiedades antiadherentes y anticorrosión. La función principal del rodillo de laminación en caliente es compactar, unir y dar forma a fibras voluminosas o sustratos de plástico fundido utilizando alta temperatura y presión mecánica, soportando continuamente tres condiciones de degradación severas: alta temperatura, carga de compresión y ciclos térmicos. En consecuencia, exige los niveles más altos de resistencia al calor, resistencia a la carga y resistencia a la fatiga térmica. Los rodillos lisos y recubiertos comunes no pueden soportar operaciones de laminación en caliente de carga pesada a largo plazo.
·Economía Operacional
Una excelente resistencia al agrietamiento térmico extiende significativamente el ciclo de repavimentación y torneado, reduciendo la frecuencia de molienda de mantenimiento anual en un 75%. La estabilidad dimensional constante del calandrado reduce el desperdicio de materia prima en un 12%–20%, lo que produce importantes beneficios económicos en la producción en masa. La estructura exterior dura/interior dura proporciona una alta tolerancia al impacto; Es menos probable que la entrada accidental de objetos extraños en el nip cause daños permanentes y el desgaste menor de la superficie se puede reparar girando en el sitio. El sustrato resistente a altas temperaturas no se adhiere a las fibras de PP o PE fundidas, lo que minimiza la acumulación de superficie del rodillo y reduce el tiempo de inactividad de la limpieza diaria.
·Mejora de la calidad
La consolidación por laminación en caliente no tejida es uniforme, con una resistencia a la tracción constante tanto en dirección de la máquina como transversal, lo que reduce la rotura durante el estiramiento y cumple con los estándares de pruebas de materiales médicos europeos y estadounidenses. El calandrado de película fundida a alta temperatura garantiza un espesor uniforme, mejorando la compatibilidad posterior del proceso de corte y laminación. La ventilación rápida de la humedad mantiene la tela seca sin marcas de humedad, lo que evita problemas posteriores a la venta, como el crecimiento de moho y la delaminación durante el almacenamiento.

 Inglés