·Sustrato profundamente endurecido
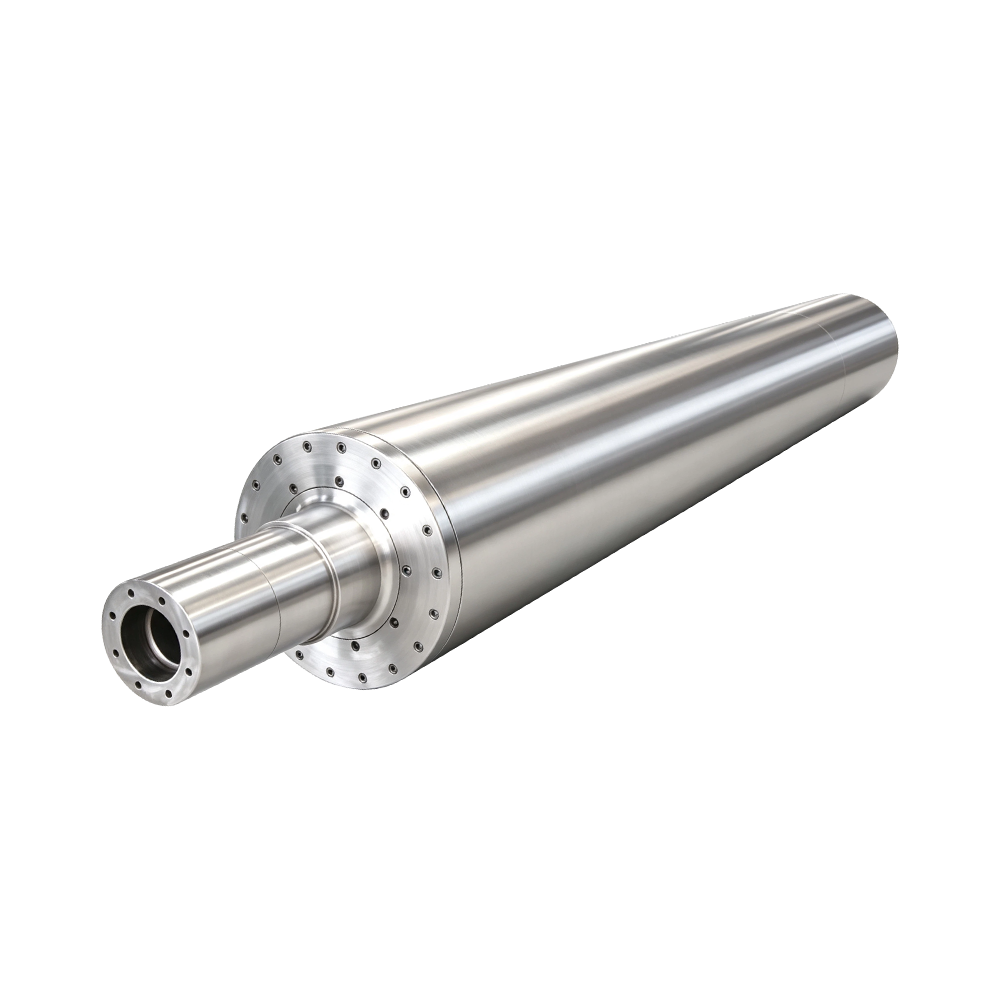
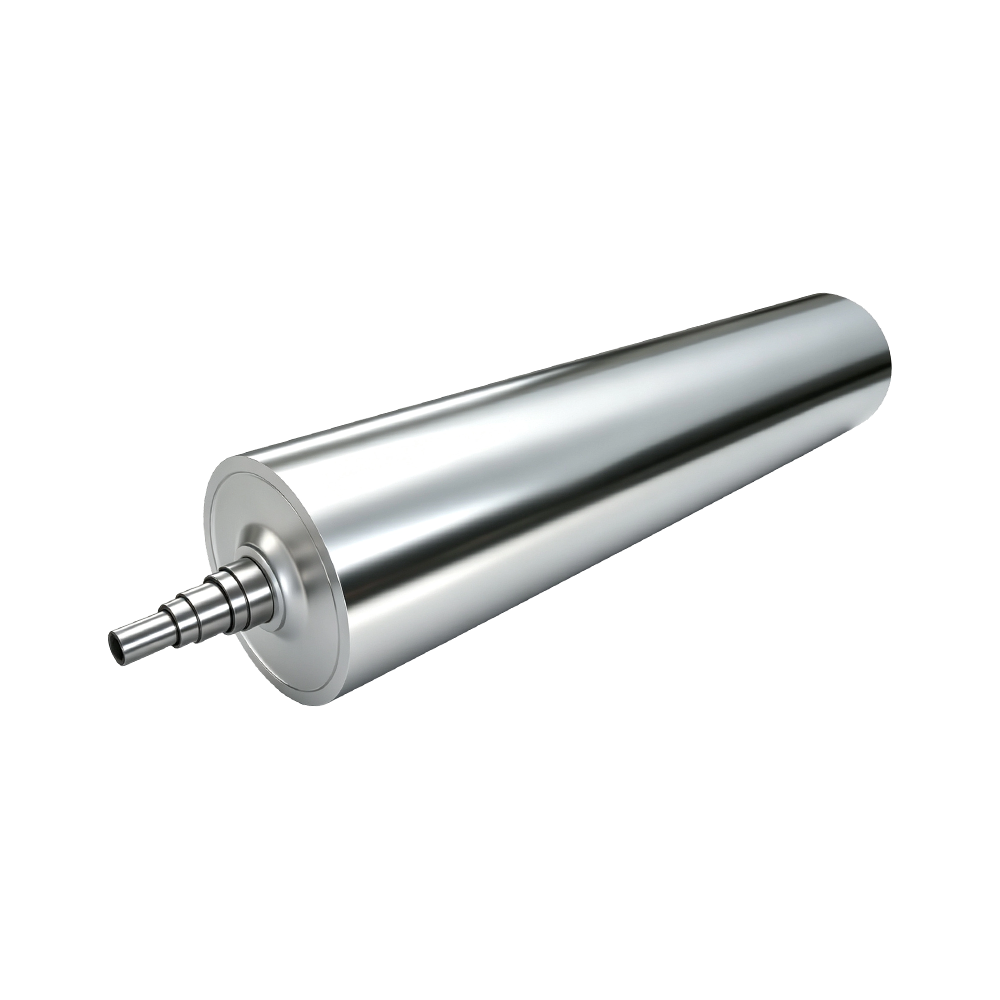
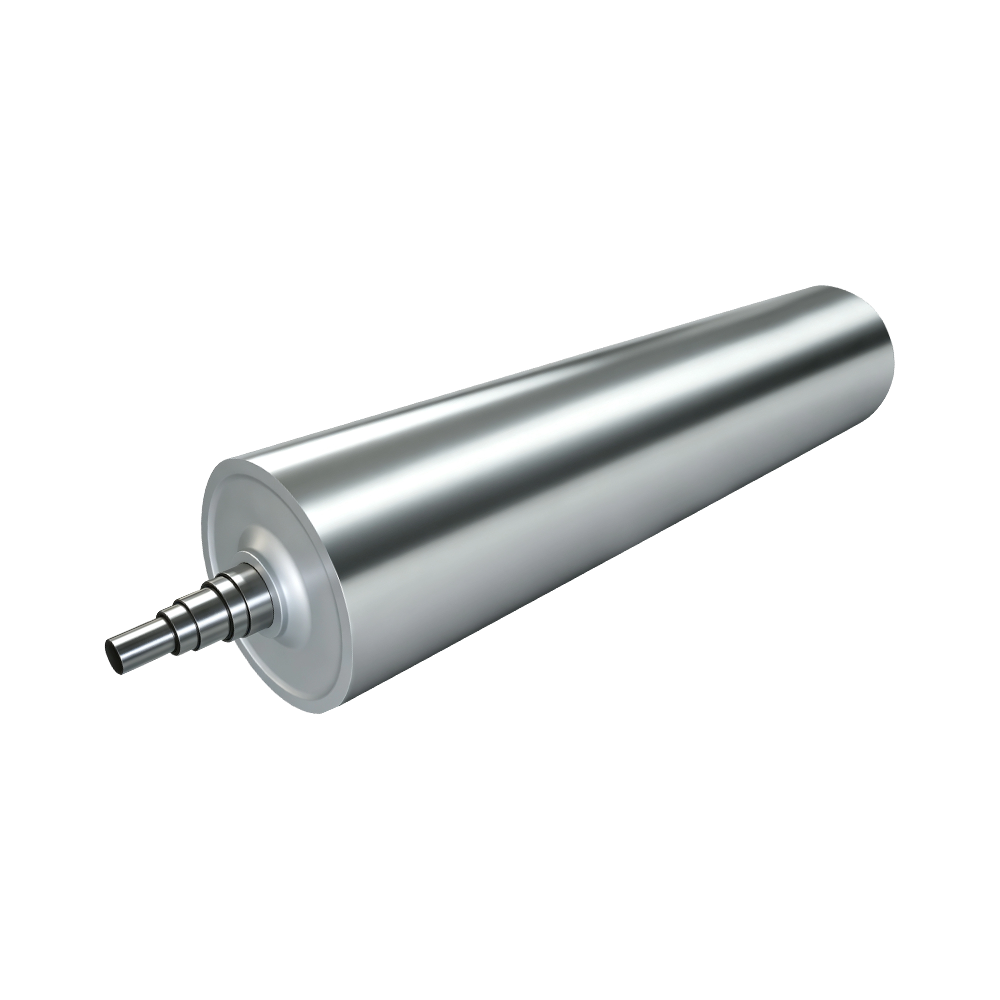
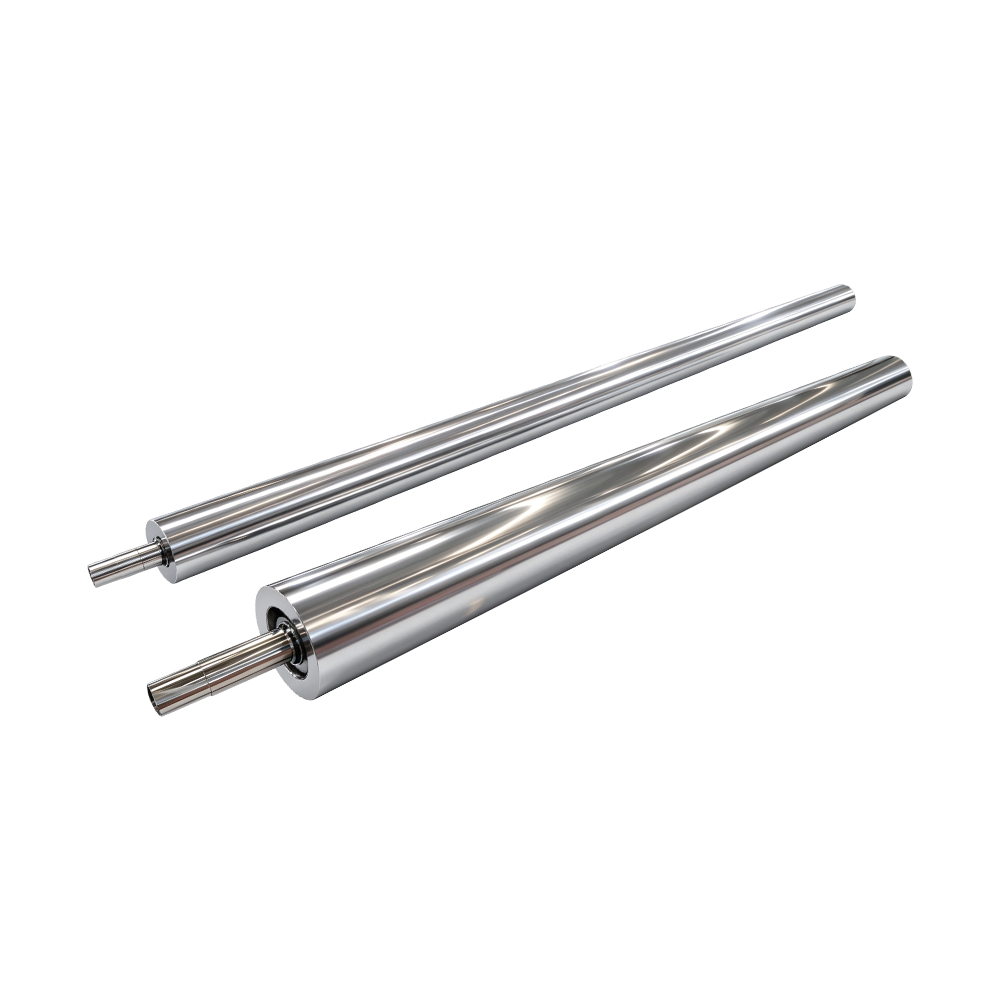
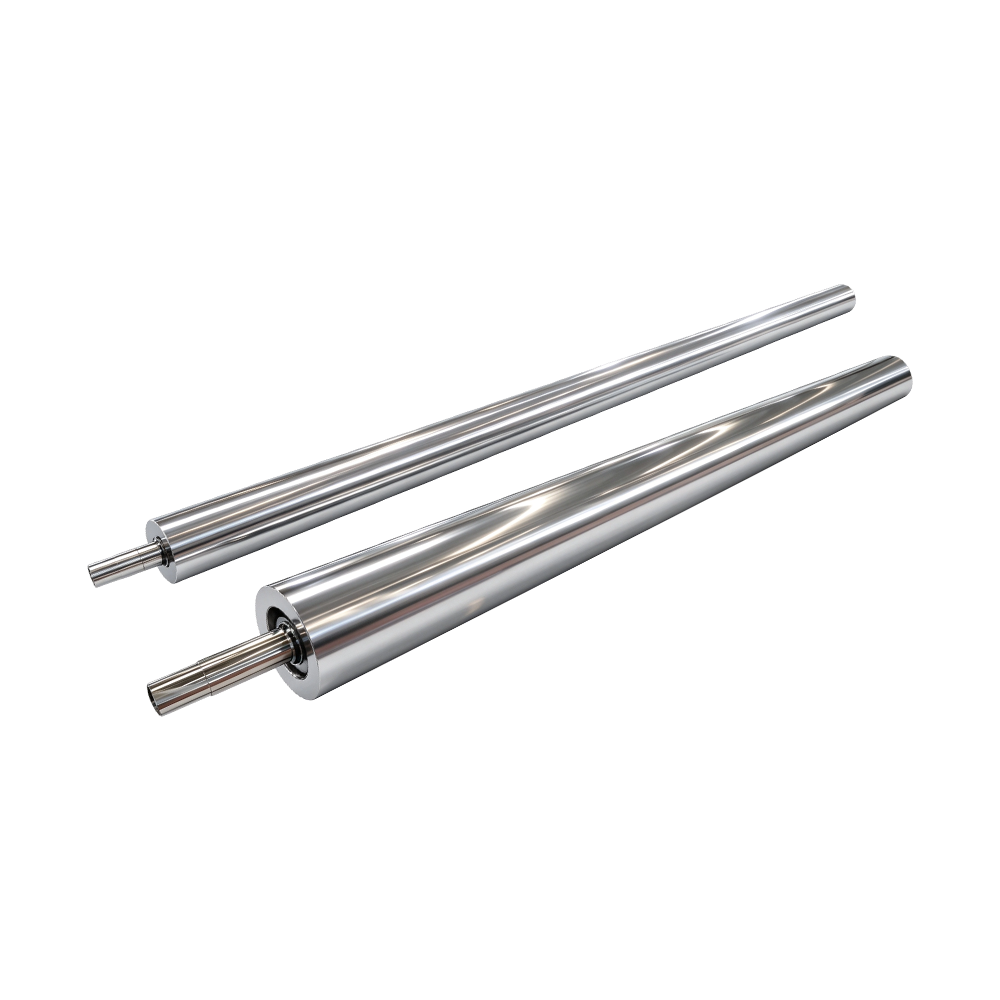
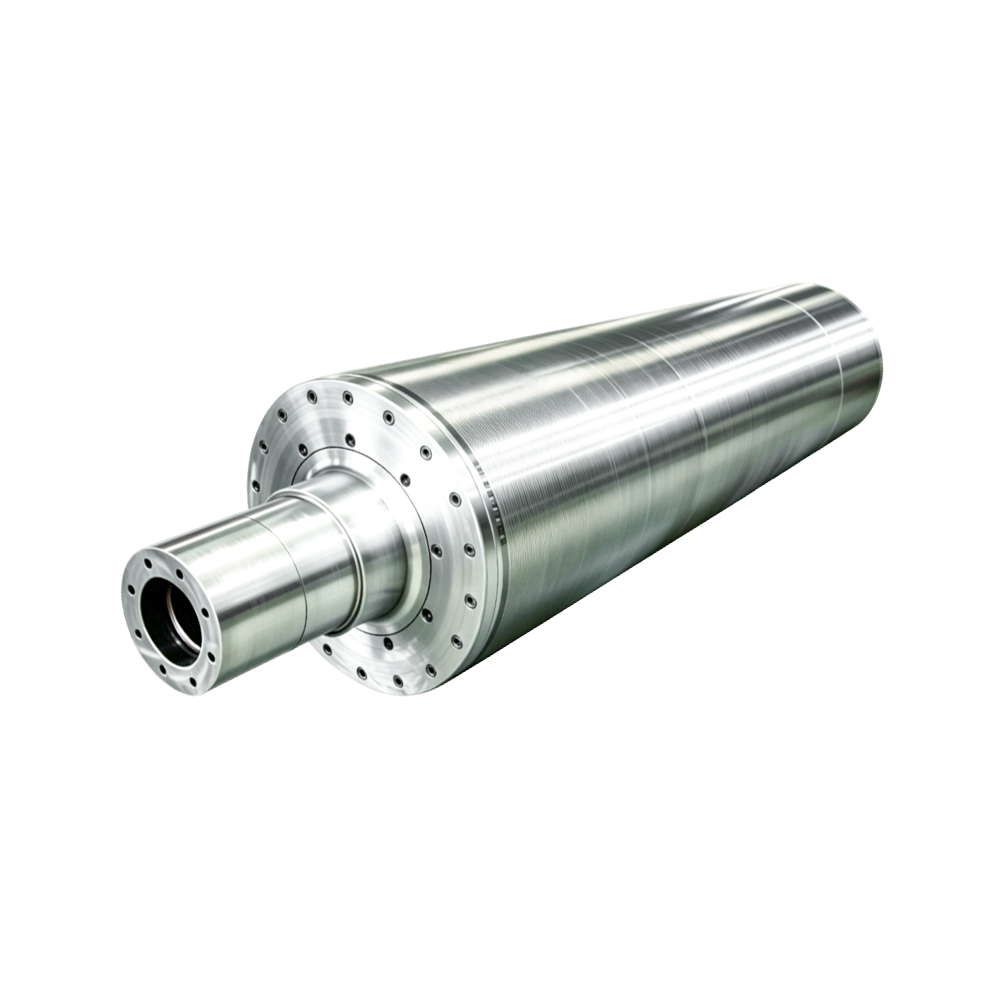
Fabricado a partir de lingotes de acero refinado ESR 9Cr3MoV, forjados integralmente para controlar inclusiones no metálicas y porosidad según estándares de detección de fallas de Clase A. El enfriamiento isotérmico profundo combinado con un tratamiento criogénico de –120°C proporciona una profundidad de capa endurecida efectiva de 16–24 mm, con una dureza superficial uniforme HRC 62–68. En el laminado a alta presión a largo plazo de películas, telas no tejidas y tiras metálicas delgadas, no se produce desprendimiento de la superficie ni colapso localizado, lo que extiende la vida útil por desgaste en un 125 % en comparación con los rodillos de laminado en frío de acero forjado convencionales. Cada rodillo se puede volver a rectificar y renovar 3–5 veces, ampliando significativamente el ciclo de servicio total.
·Enfriamiento de microcanales de circuito cerrado
Un sustrato hueco de circuito cerrado de espesor de pared uniforme con pasajes de enfriamiento de microcanales dispuestos simétricamente, que mantiene una tolerancia de espesor de pared de ≤0,03 mm. En condiciones ambientales de funcionamiento, el diferencial de temperatura general de la superficie del rodillo es de ≤±0,5°C, lo que garantiza una deformación por compresión uniforme. Durante el laminado a alta velocidad de bandas ultraanchas de 3600 mm, no hay desviación en la compresión entre los bordes y el centro, lo que resuelve completamente los problemas comunes de espesor de borde desigual y bordes sueltos/apretados en películas anchas. El medio de enfriamiento elimina el calor por fricción generado durante la extrusión por laminación, evitando la expansión térmica localizada debido a aumentos de microtemperatura y manteniendo continuamente la precisión del calandrado a nivel micrométrico.
·Rectificado de precisión en cuatro etapas
El rectificado rugoso, el rectificado semiacabado, el bruñido con espejo y el pulido ultrafino —cuatro procesos secuenciales— son seguidos por la galvanoplastia de una capa de cromo duro microfisurado de 0,12–0,20 mm de densidad. La capa de cromo se incrusta en la microtextura del sustrato, proporcionando una adhesión muy superior a los procesos de galvanoplastia convencionales. La rugosidad de la superficie es totalmente ajustable en toda la cara del rollo, lo que permite acabados de ultraespejo de calidad óptica y superficies niveladoras mate personalizadas según sea necesario. Al laminar materiales biodegradables de PLA y películas blandas de PVC, la superficie resiste la corrosión causada por aditivos ácidos, manteniendo el brillo a largo plazo y evitando la transferencia de rayones a los sustratos terminados.
·Equilibrio dinámico de ultraprecisión clase G0.6
Tres etapas de calibración —equilibrio aproximado después del mecanizado inicial, equilibrio secundario después del tratamiento térmico y equilibrio de precisión bajo precompresión simulada a plena carga— logran un grado de equilibrio dinámico ex fábrica de G0,6, superando el estándar industrial G2.5. Con un calandrado de alta velocidad de 300 m/min, no hay microvibración; las películas ultrafinas de 8–50 μm y los no tejidos se calandran suavemente sin marcas periódicas, lo que mejora el rendimiento de los envases y sustratos electrónicos de alta gama en más del 90%.
·Estructura de bajo estrés residual
Después del forjado, la pieza en bruto sufre 60 días de envejecimiento natural más alivio de tensión vibratoria de alta frecuencia, lo que reduce la tensión residual interna a casi cero. Bajo una carga constante de alta presión, la deformación elástica exhibe una estabilidad reversible; la producción continua durante seis meses mantiene la desviación del perfil del rodillo por debajo de 1 μm, lo que reduce significativamente el tiempo de inactividad de la puesta en servicio de la línea y se adapta a modelos de producción extranjeros desatendidos las 24 horas, los 7 días de la semana.
·Superficie antiadherente
La densa capa de cromo tiene baja energía superficial, lo que dificulta que los materiales poliméricos blandos como PE, PP y EVA se adhieran y se acumulen. En comparación con los rodillos de acero lisos sin chapar, el tiempo de inactividad de la limpieza se reduce en un 75%, eliminando las hendiduras puntuales en las superficies de la banda causadas por depósitos acumulados —particularmente adecuado para entornos de producción limpia en envases flexibles de alimentos y materiales de higiene materno/infantil.
·Posicionamiento del proceso
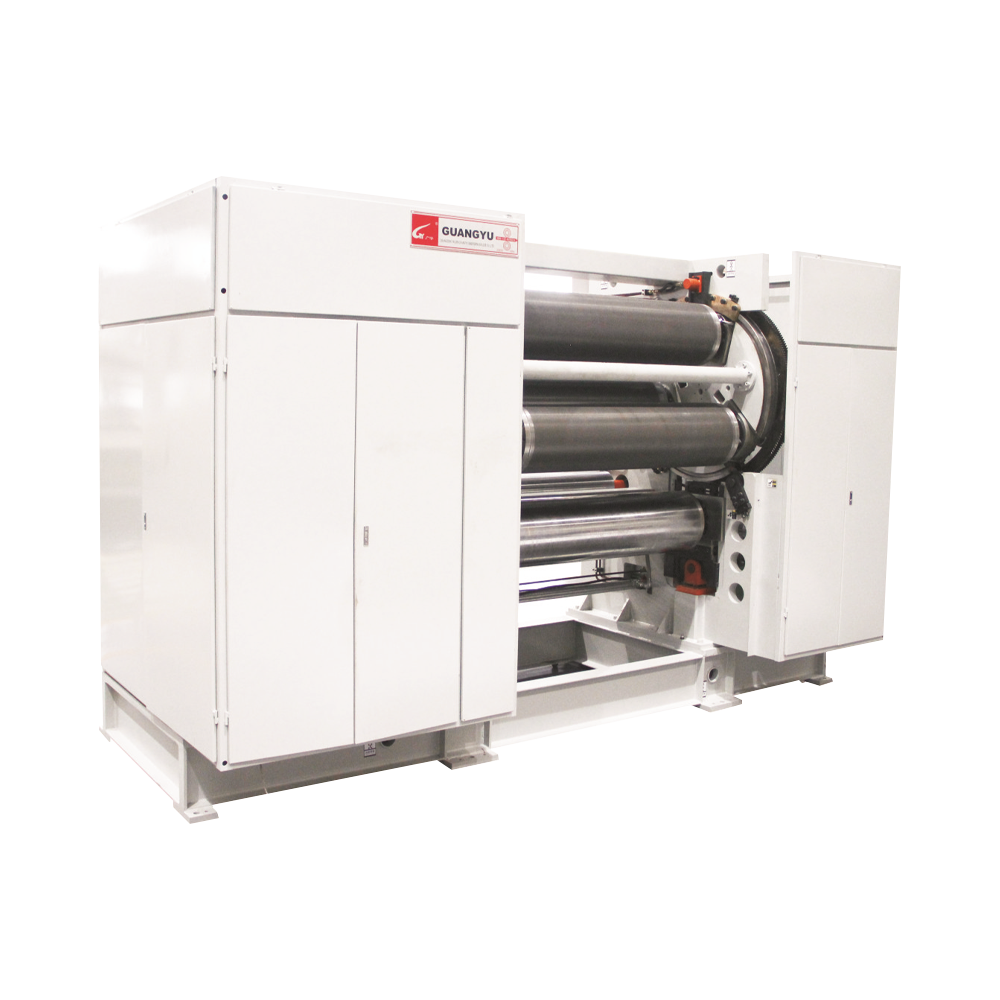
El rodillo, que funciona completamente a temperaturas ambiente/bajas, depende de una alta presión mecánica para lograr la calibración del espesor del sustrato, la nivelación de la superficie y el ajuste de la tensión. Aborda tres desafíos principales: fatiga por contacto a alta presión, precisión dimensional a nivel micrométrico y brillo superficial y resistencia al desgaste a largo plazo. No implica procesos de fusión a alta temperatura y es un rodillo dedicado para operaciones de acabado de películas posteriores.
·Economía Operacional
El sustrato grueso endurecido permite múltiples rectificado y reacondicionamientos, reduciendo el coste amortizado por rodillo en un 52%. La estabilidad del perfil a largo plazo y la precisión persistente del equilibrio dinámico reducen sustancialmente las horas de trabajo de puesta en servicio y mantenimiento de la línea. La superficie resistente a la corrosión minimiza los defectos, reduce las tasas de chatarra y mejora la utilización de la materia prima. Los rayones superficiales menores se pueden pulir localmente sin tener que volver a recubrirlos por completo; los costos de mantenimiento son solo el 35 % de los de los rodillos de laminación en frío convencionales.
·Mejora de la calidad
El espesor uniforme tanto en la dirección de la máquina como en la transversal garantiza una excelente compatibilidad con los procesos posteriores de corte, laminación, impresión y recubrimiento. La superficie está libre de rayones, picaduras y marcas de vibración, lo que permite la transmisión de la película óptica, la adhesión de la impresión de la película de embalaje y la suavidad de la sensación a mano no tejida para cumplir plenamente con los estándares de calidad de exportación europeos y estadounidenses. El calandrado a baja temperatura no altera la estructura molecular interna del material, lo que garantiza una contracción estable de la película y evita que los productos terminados se arruguen o deformen durante el almacenamiento.

 Inglés