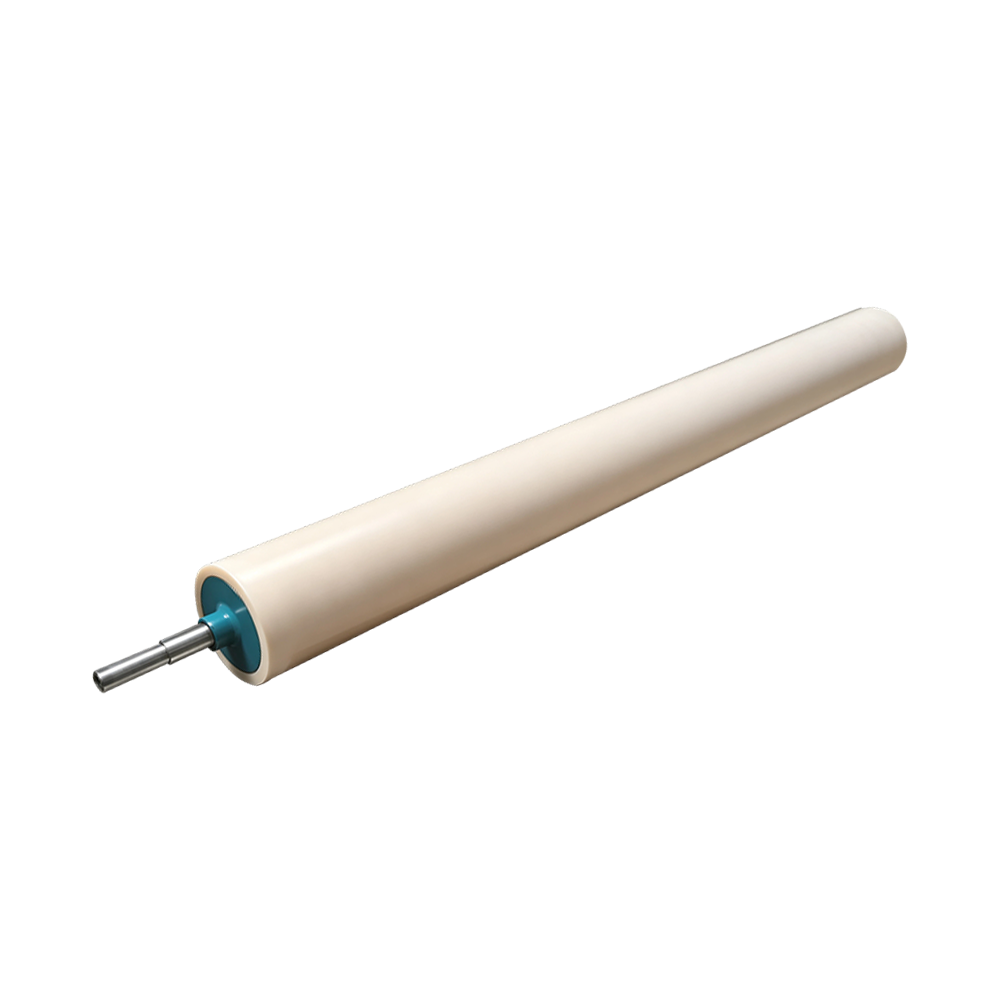
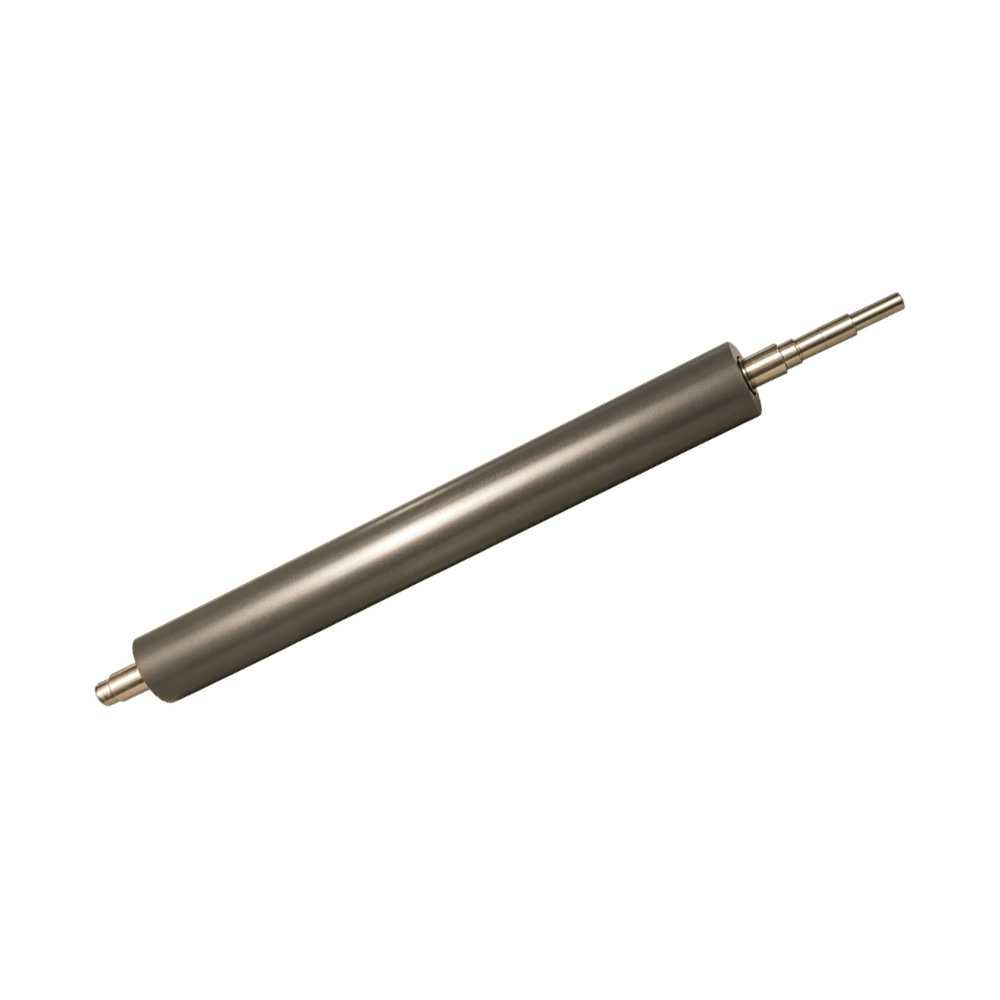
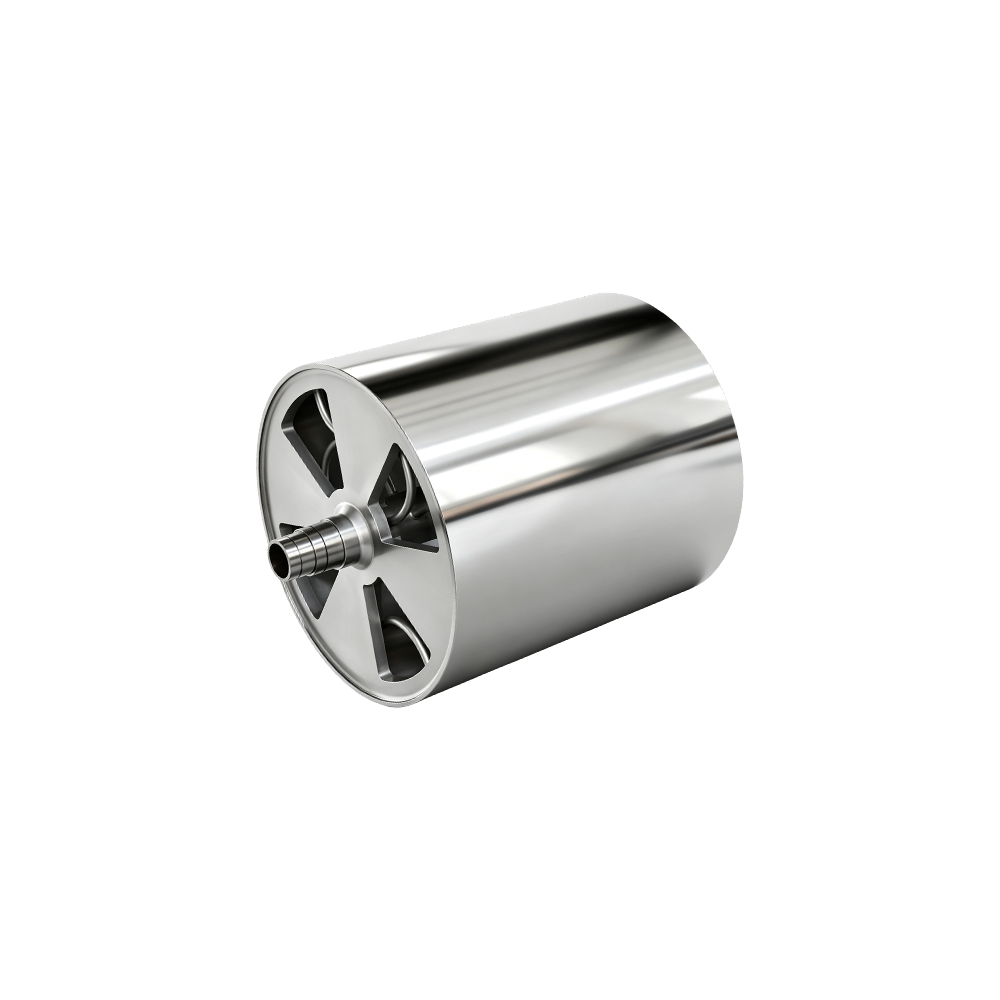
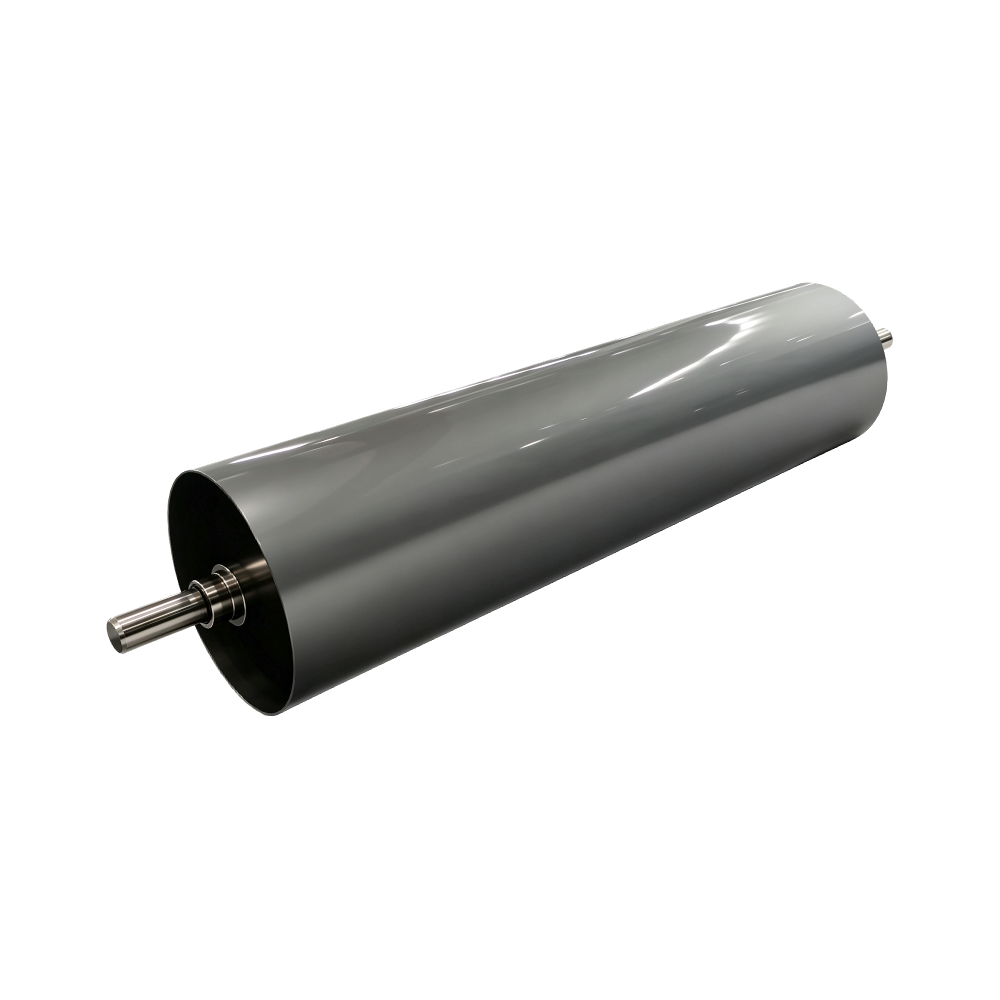
·Diseño de estructura ultralarga
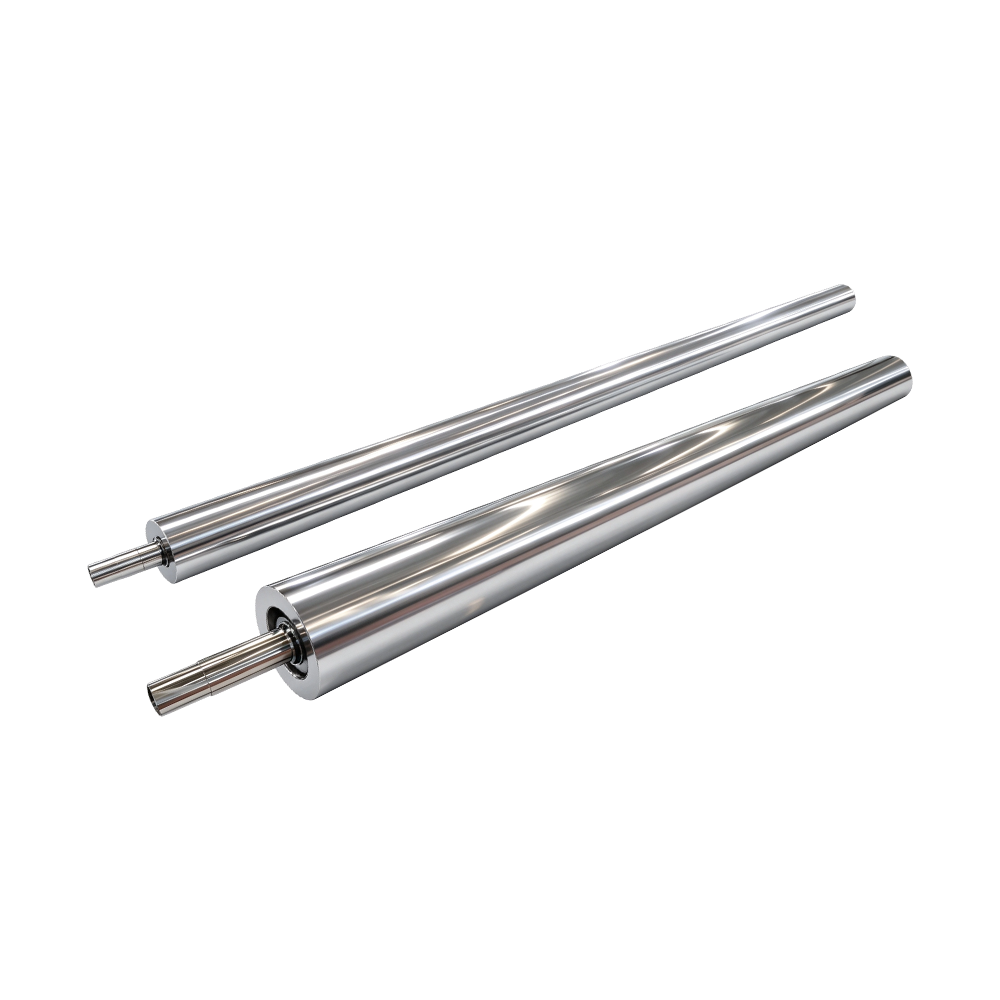
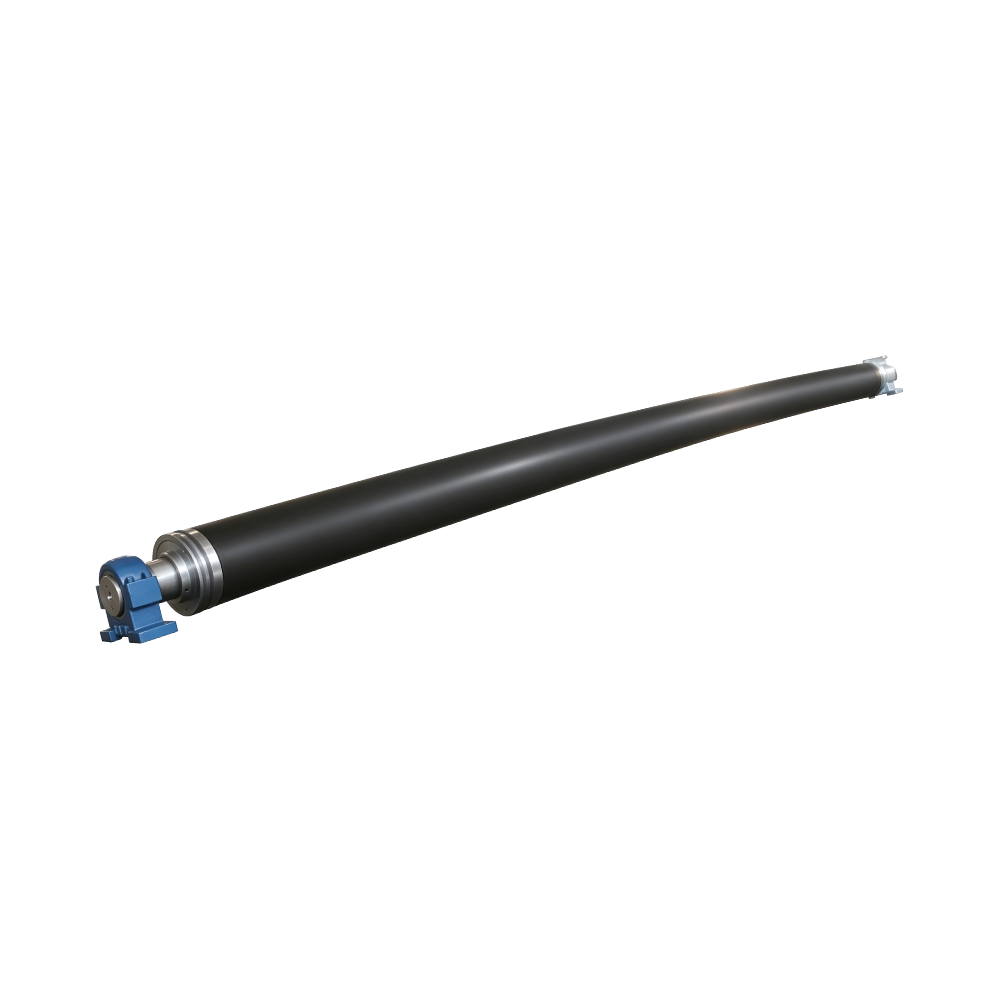
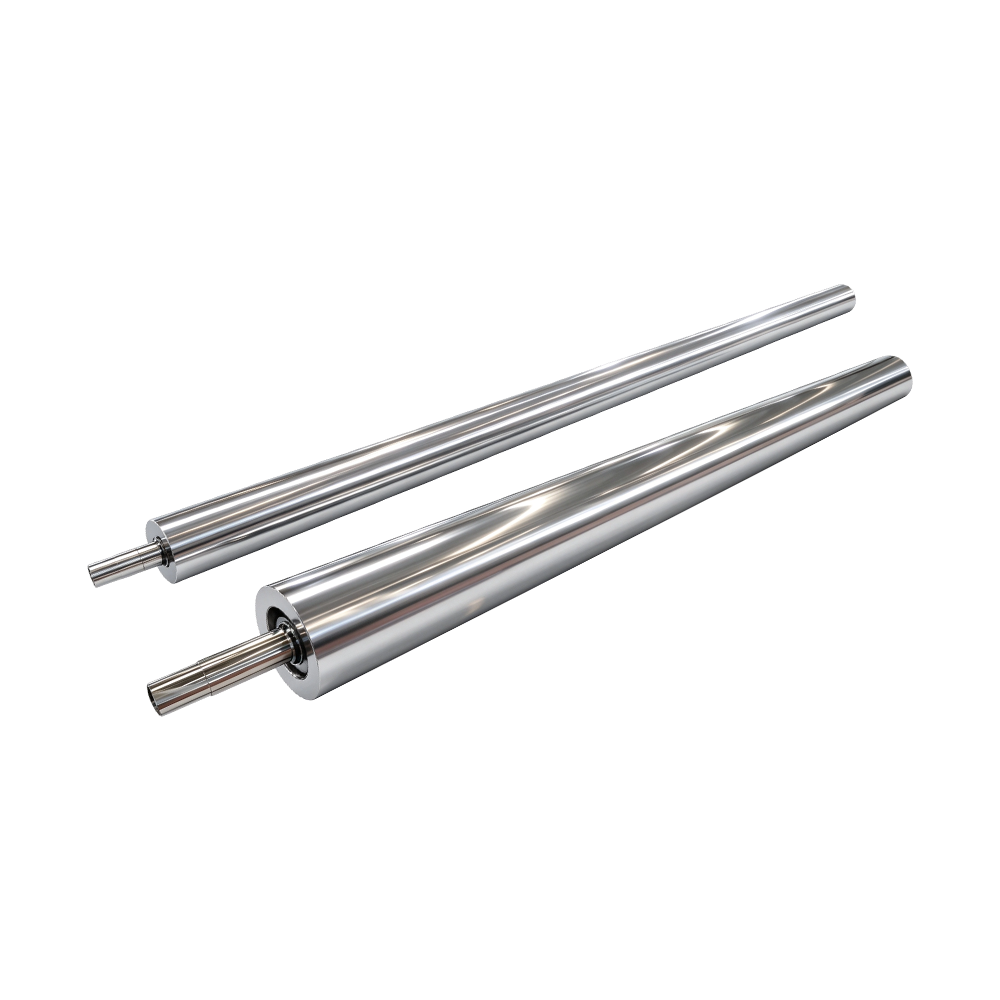
La longitud máxima efectiva de control de temperatura alcanza los 16000 mm con un diseño de estructura antihundimiento. Los rodillos de control de temperatura ordinarios están limitados por el equipo de procesamiento y el diseño estructural, y su longitud efectiva generalmente no excede los 4200 mm. Los rodillos ultralargos son muy propensos a la flacidez por peso propio combinada con la deformación térmica, lo que provoca variaciones transversales del espesor de la película y desviaciones de la banda. La estructura de forja con gradiente de espesor de pared variable con sección de pared central engrosada optimiza la distribución de la fuerza. La liberación de tensiones en tres etapas mediante enfriamiento y revenido, revenido a baja temperatura y envejecimiento por vibración prolongado después del mecanizado rugoso maximiza la eliminación de tensiones residuales. Bajo una operación de temperatura constante a largo plazo de 180–230℃, la deformación por flacidez central se controla dentro de 0,022 mm, lo que resuelve eficazmente los desafíos industriales de larga data en líneas de producción de películas y no tejidos ultraanchas.
·Uniformidad de temperatura
La estructura de canal de flujo espiral compuesto zonificado de múltiples circuitos mantiene el diferencial de temperatura ≤±0,9℃ en rodillos ultralargos (longitud >10000 mm), eliminando los bordes fríos en ambos extremos y el sobrecalentamiento en el centro. Cuando se aplican canales de flujo en espiral simple convencionales a rodillos ultralargos, el medio térmico se enfría continuamente a lo largo de la dirección de la longitud, con un diferencial de temperatura axial que generalmente excede 2℃. Canales de intercambio de calor espirales alternativos de múltiples pasos optimizados para simulación de dinámica de fluidos con entrada/salida de múltiples puntos y compensación de pérdida de calor de equilibrio de intercambio de calor turbulento de rango completo en ambos extremos de rodillos ultralargos. Logra un intercambio de calor uniforme sin módulos de control de temperatura zonificados externos, lo que garantiza condiciones de calentamiento consistentes de izquierda a derecha en materiales ultraanchos, evitando la falta de uniformidad de la cristalización de la película y las fluctuaciones transversales de la resistencia de unión de los no tejidos.
·Forja Integral
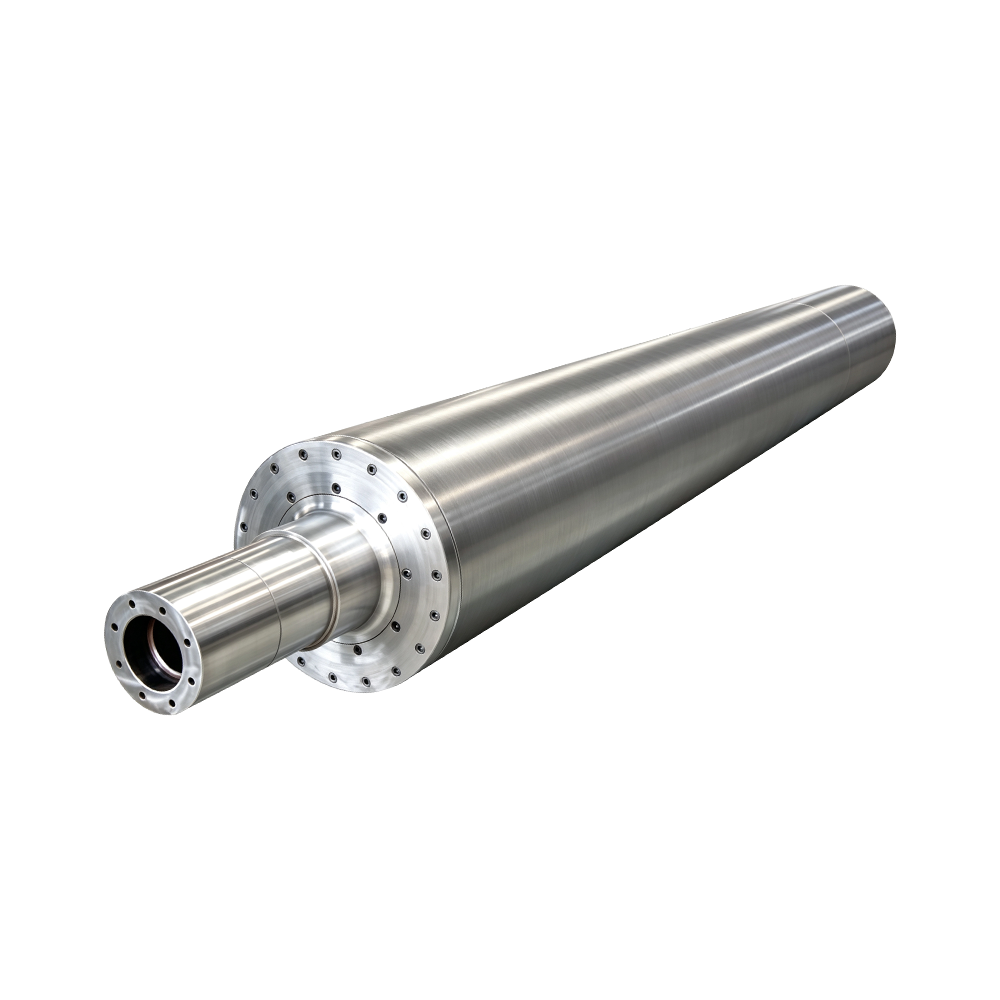
El proceso de forjado integral de larga dimensión elimina las costuras soldadas segmentadas, lo que evita la concentración de tensiones de soldadura y los riesgos de fugas del ciclo térmico a largo plazo. Los rodillos ultralargos del mercado suelen utilizar soldadura de carcasa de múltiples segmentos, con una estructura metalúrgica inconsistente en zonas de soldadura propensas a deformaciones y fugas internas bajo ciclos térmicos repetidos. La pieza en bruto de forja integral de acero aleado de gran tamaño permite mecanizar integralmente todo el rodillo sin zonas débiles en la costura de soldadura. Los canales de flujo internos están fresados integralmente en pozos profundos, lo que proporciona una mayor estabilidad de la presión de sellado, con sistemas de circulación térmica de aceite o agua de enfriamiento que mantienen una presión de trabajo de 1,6 MPa a largo plazo, adecuados para la producción las 24 horas, los 7 días de la semana, durante todo el año en fábricas en el extranjero.
·Equilibrio dinámico y precisión operativa
Grado de equilibrado dinámico G1.0 con descentramiento radial ≤0,004 mm sobre rodillos ultralargos, compatible con velocidades máximas de línea de 320 m/min. Los rodillos ultralargos tienen una gran longitud y un alto peso propio, y los procesos de equilibrio dinámico ordinarios no pueden eliminar la vibración a larga distancia, lo que provoca marcas de vibración periódicas y arrugas del material a alta velocidad. La calibración de equilibrio dinámico multipunto segmentado con muñones forjados integralmente y cuerpo de rodillo mejora significativamente la rigidez de carga. En películas ultradelgadas y en el procesamiento continuo de telas no tejidas livianas, elimina eficazmente el aleteo de la banda y las rayas periódicas de color claro y oscuro, lo que reduce significativamente las tasas de desechos de sustrato ultradelgado.
·Versatilidad del tratamiento superficial
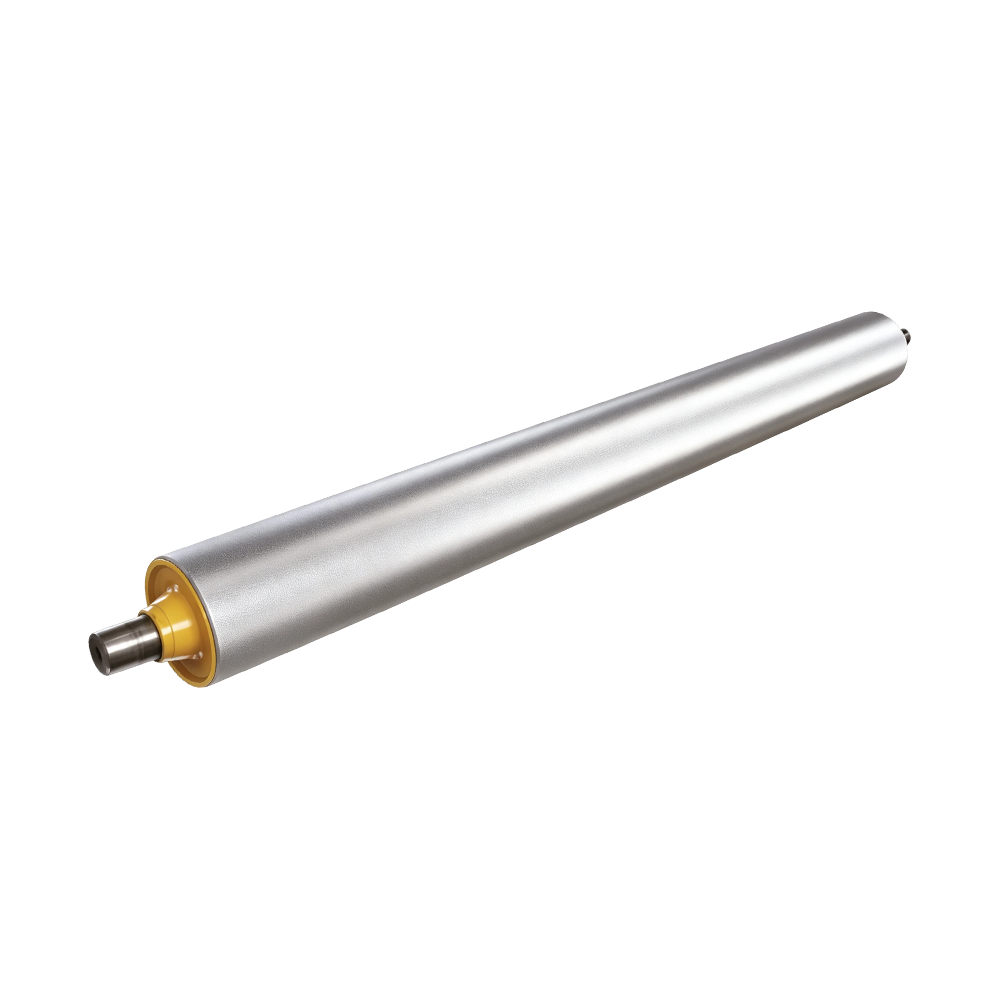
Espectro completo de opciones de tratamiento de superficies compatibles con un único rodillo de control de temperatura ultralargo, personalizable para superficies de revestimiento de espejo, mate/satinado o antiadherente para precalentamiento, enfriamiento y calandrado de aplicaciones multiproceso. A diferencia de los rodillos de función única, después del mecanizado de la estructura con control de temperatura, el rodillo puede someterse a pulido con ultraespejo, tratamiento mate con chorro de arena CNC, cromado duro o revestimiento antiadherente de teflón. La misma línea de producción ultra ancha puede cambiar los tratamientos de superficie para los procesos de enfriamiento de película fundida, dimensionamiento de precalentamiento y calandrado mate, lo que reduce la inversión en rodillos de repuesto y optimiza los costos de activos fijos.
·Confiabilidad de la producción a largo plazo
La forja integral sin soldadura elimina la corrosión de la soldadura y las fallas por fugas medias, lo que reduce significativamente la frecuencia de paradas de mantenimiento. La uniformidad estable de la temperatura garantiza una alta consistencia de la calidad transversal del producto, reduciendo la variación de espesor y los defectos de laminación deficientes. Un excelente control de la deformación térmica elimina paradas frecuentes para la calibración del paralelismo de rodillos, mejorando la productividad de la línea. El resistente sustrato admite la reparación localizada de superficies y el recromado sin reemplazo completo de rodillos, con menores costos operativos a largo plazo.
·Flexibilidad de línea
El mismo rodillo de control de temperatura ultralargo se adapta de manera flexible tanto a las condiciones de calentamiento/temperatura constante como a las de enfriamiento/dimensionamiento, cambiando entre medios térmicos de aceite y agua de enfriamiento. Ampliamente compatible con unidades ultraanchas de extrusión, fundición y laminación en caliente no tejidas importadas nacionales, europeas y del sudeste asiático. Las interfaces de diario, brida y conexión admiten coincidencias de modificaciones no estándar sin modificación del marco del equipo del cliente.

 Inglés