·Tecnología de formación de longitud Extreme‑
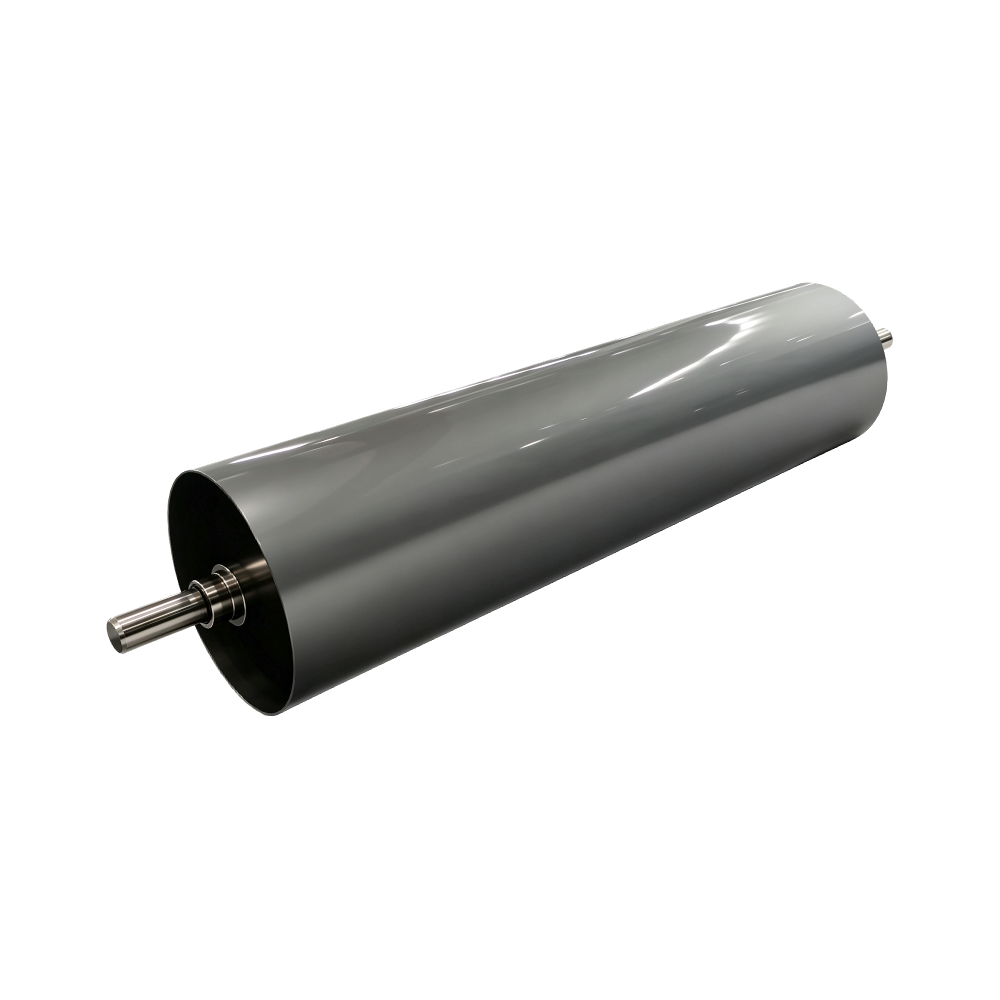
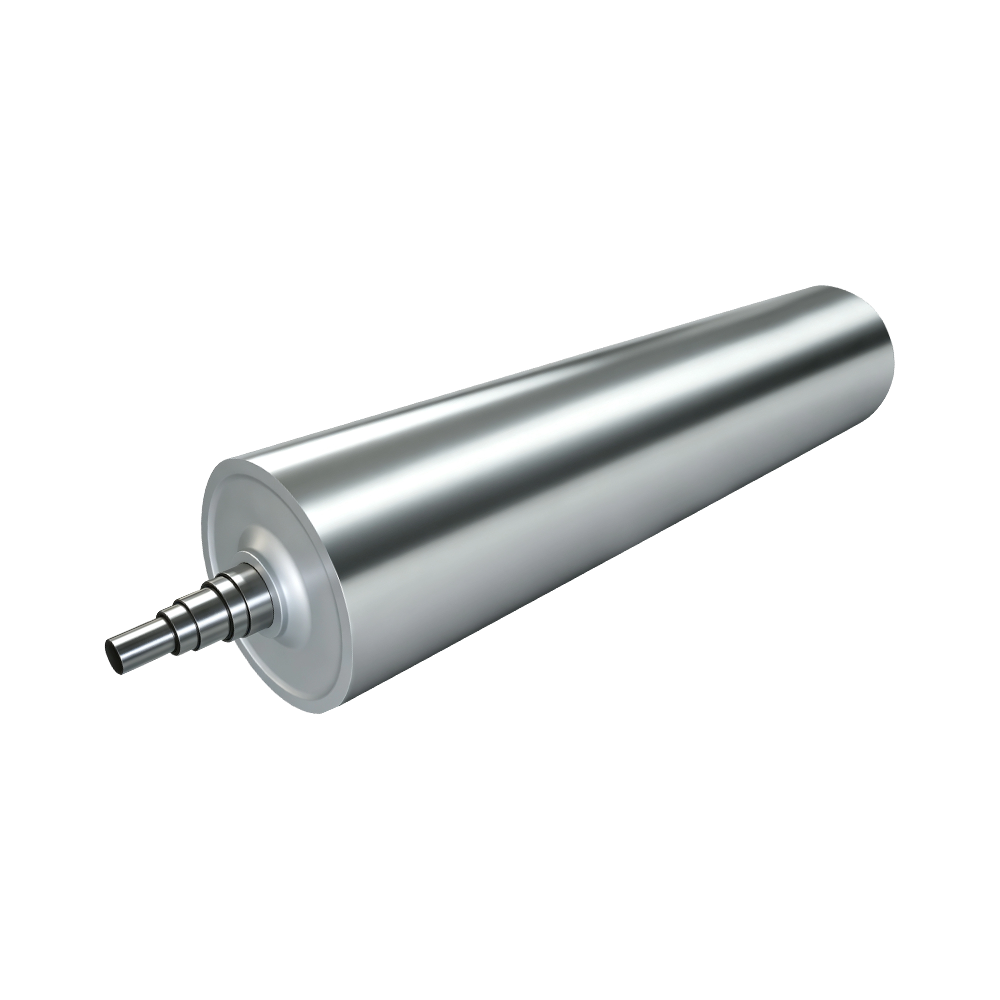
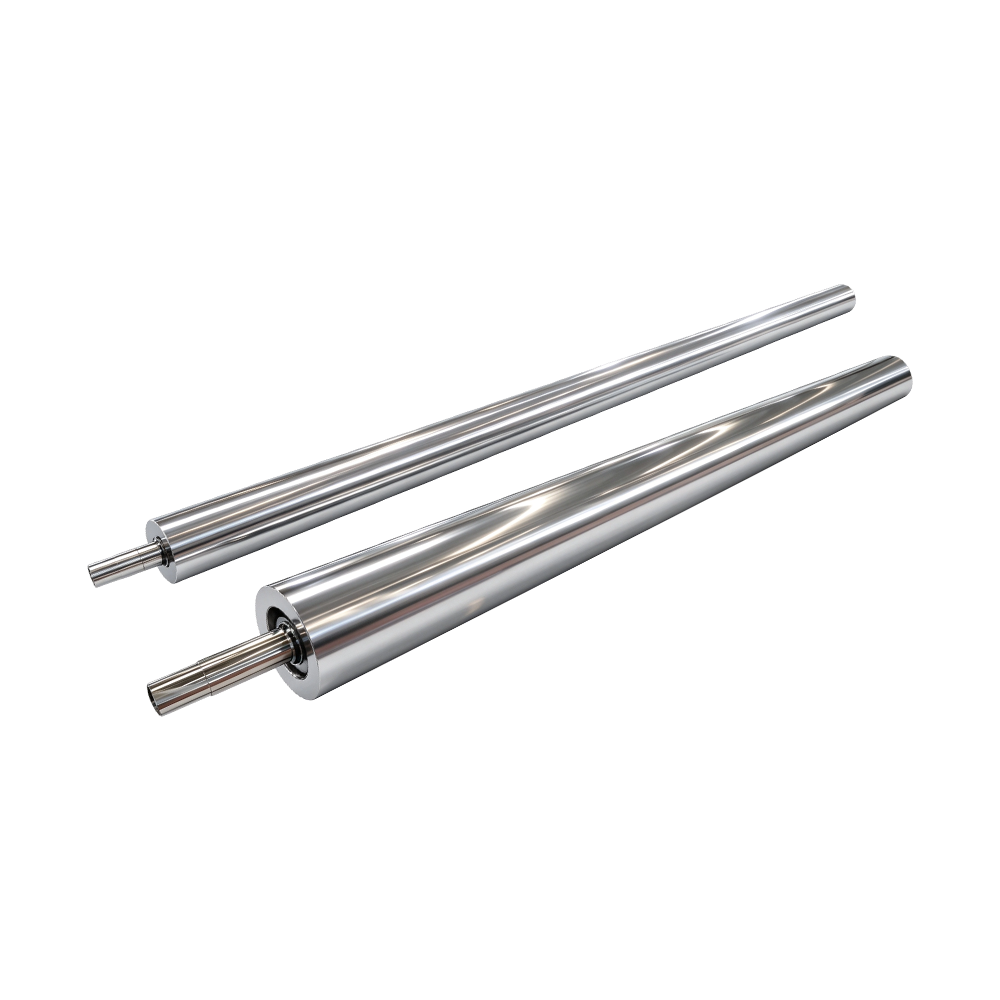
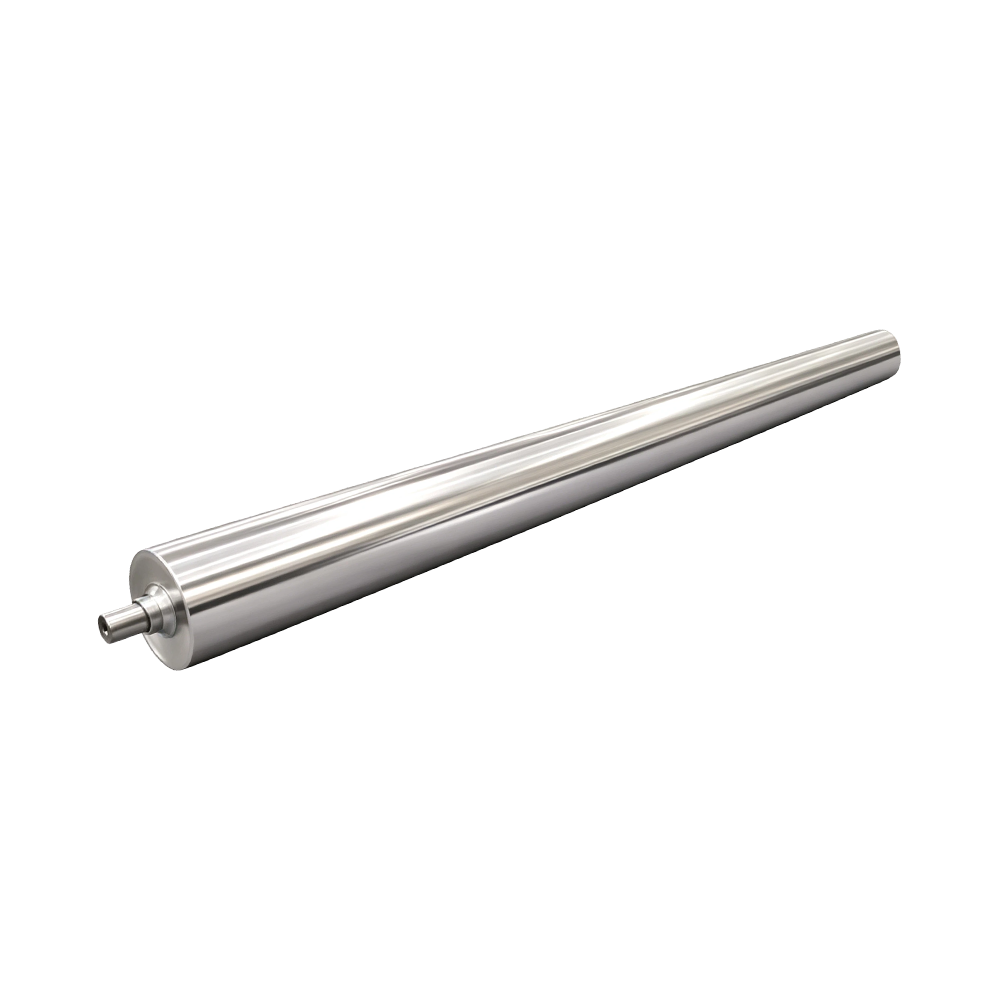
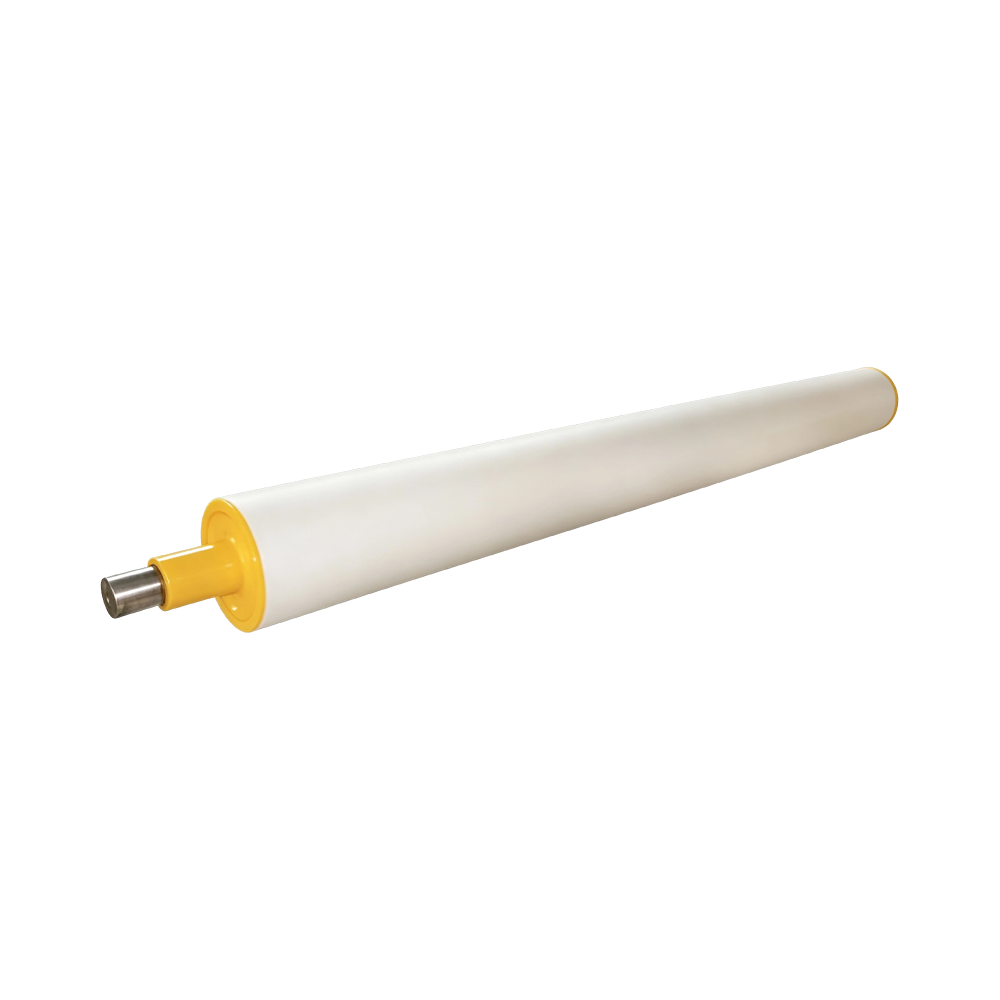
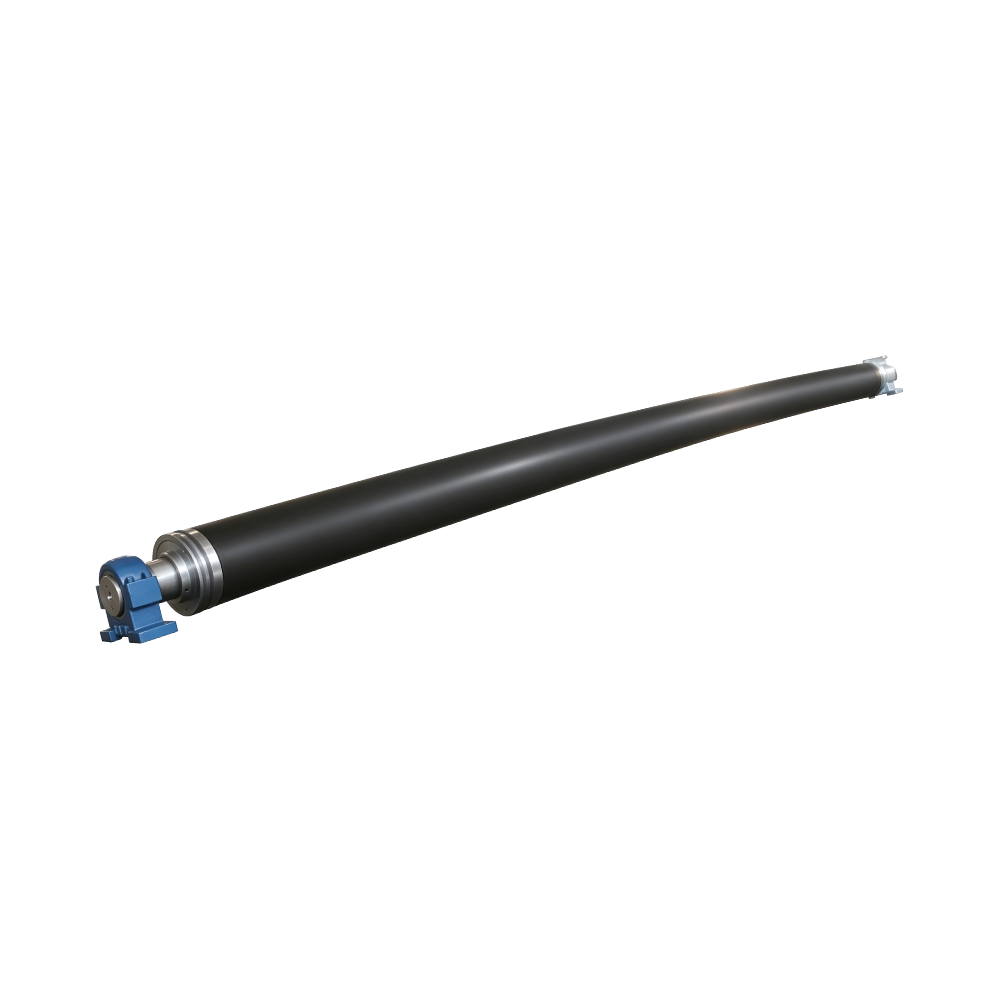
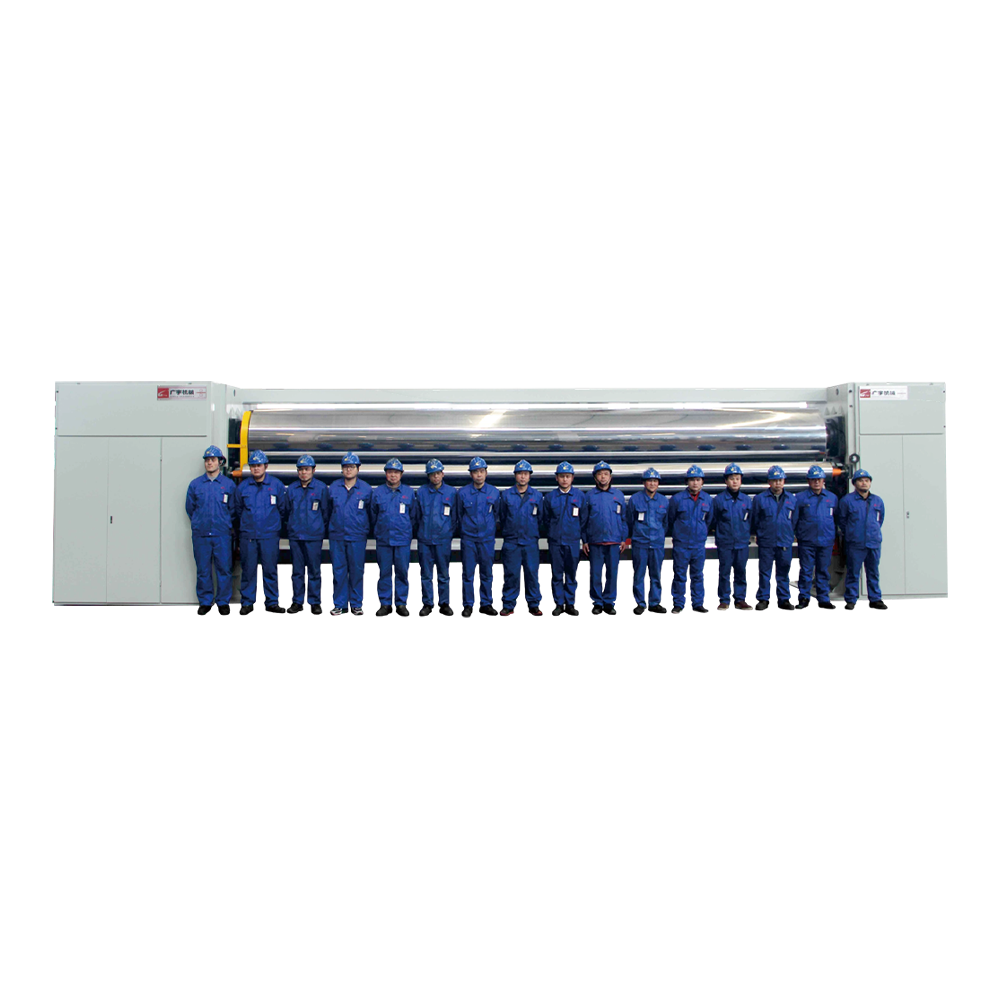
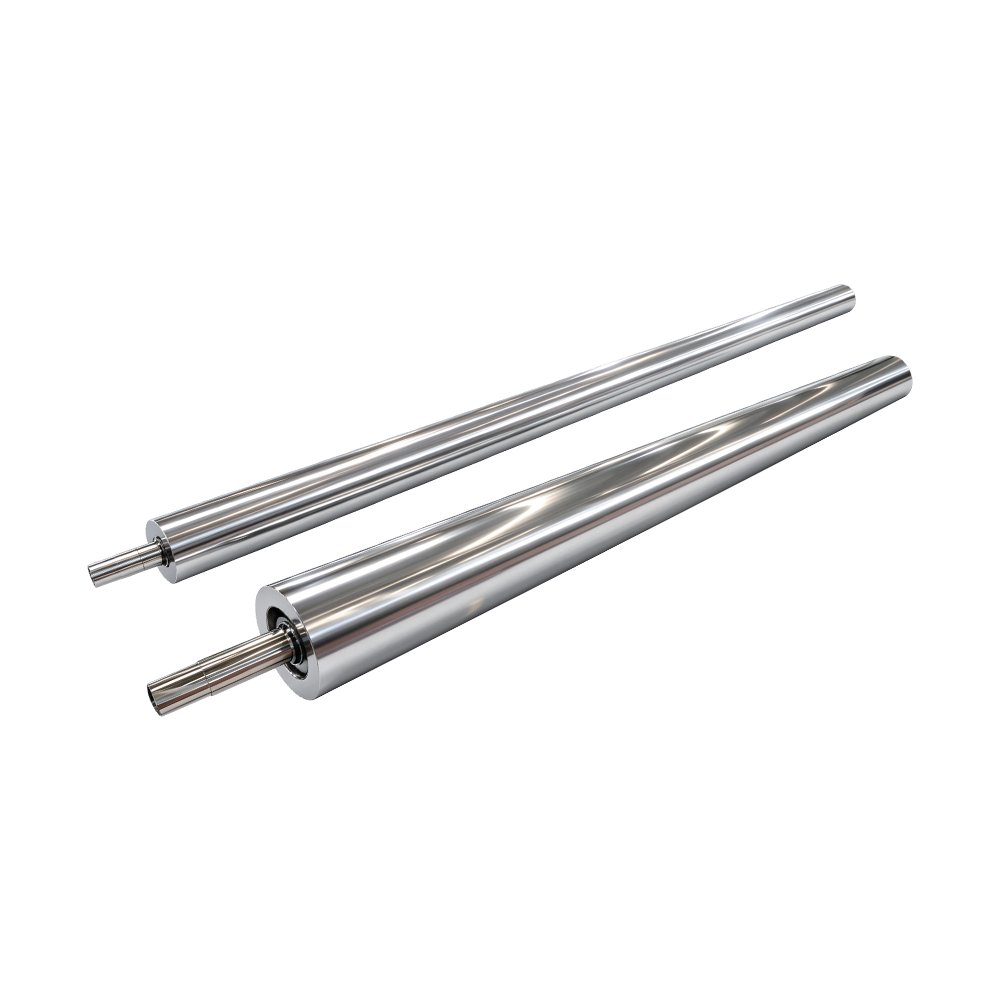
Las especificaciones máximas alcanzan una longitud de cara efectiva de Φ900 mm × 16 000 mm con una relación longitud‑a‑diámetro optimizada que controla la deflexión natural bajo operaciones de alta‑velocidad con carga pesada. Los fabricantes comunes suelen utilizar construcciones soldadas segmentadas para rodillos extra‑largos, lo que da como resultado concentración de tensión de soldadura, deformación durante operaciones a largo plazo‑ y fallas rápidas de concentricidad. La carcasa sin costuras de pared gruesa ‑con nervaduras de refuerzo internas y optimización de simulación de rigidez de elementos finitos de múltiples ‑etapas‑ garantiza un cuerpo de rodillo completamente integrado sin costuras soldadas, adecuado para el manejo de bandas a larga ‑distancia en líneas ultra‑anchas de BOPP, BOPET, BOPA, BOPE y separador de baterías de litio resolver los problemas comunes de la industria de flacidez central y falta de uniformidad de tensión transversal en rodillos guía de más de 10 metros de longitud.
·Proceso de alivio de tensión multi‑etapa‑ para rodillos extra‑largos
Logra una concentricidad estática ≤0,05 mm, con versiones con temperatura ‑controlada manteniendo el diferencial de temperatura de toda la superficie del rodillo ‑1,5≤± y la resistencia a la deformación en funcionamiento continuo. Para abordar los desafíos de tensión interna derivados del mecanizado de rodillos extra‑largos y ciclos alternos de calor‑frío, se implementa un proceso de liberación de tensión‑ de tres‑ etapas: envejecimiento de mecanizado rugoso‑, envejecimiento por vibración de acabado y estabilización del tratamiento térmico‑. Para rodillos guía extra‑largos con temperatura‑controlada, los canales de intercambio de calor en espiral internos de precisión‑mecanizados garantizan una circulación uniforme del fluido térmico, evitando la curvatura térmica local bajo estiramiento a alta‑temperatura. La tracción longitudinal de la película mantiene una tensión constante sin fluctuaciones intermitentes, eliminando rayas longitudinales y defectos de desviación del espesor.
·Superficie gruesa y densa del espejo cromado duro
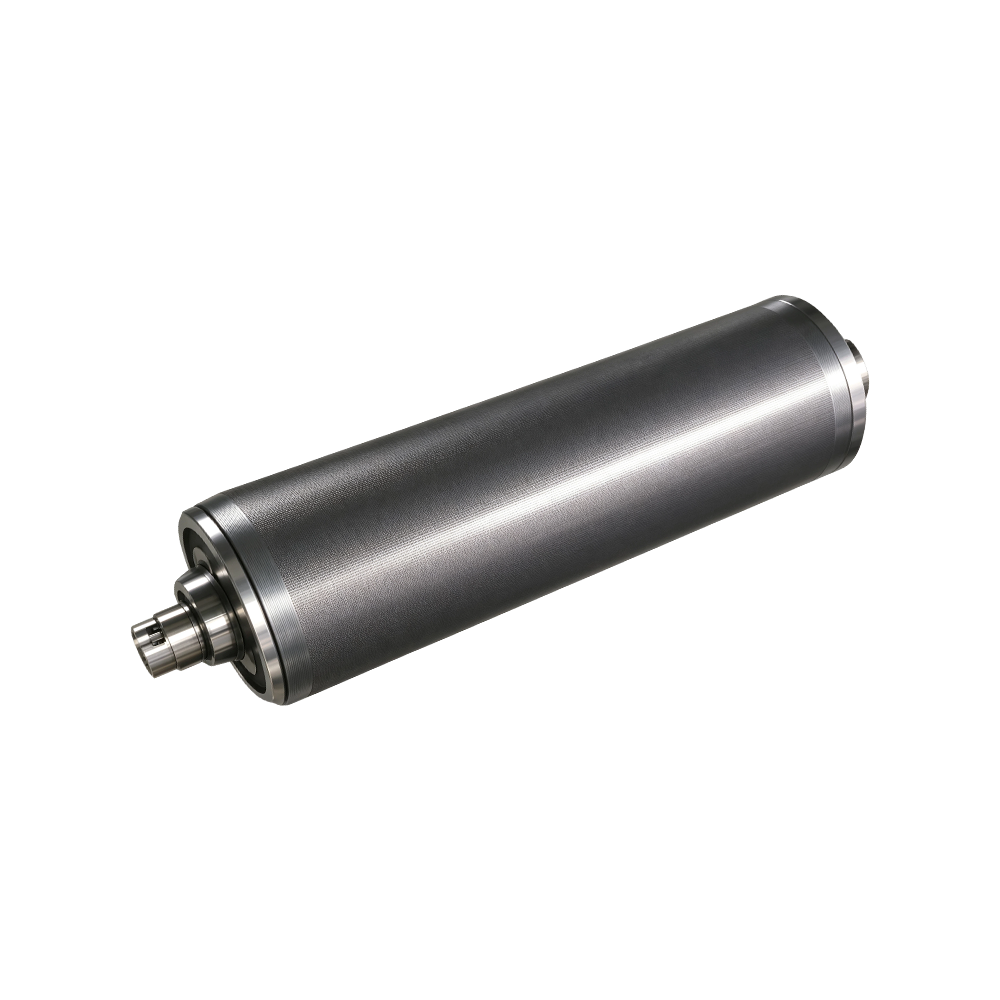
Espesor de la capa de cromo ≥0,10 mm con pulido de espejo Ra≤0,01 μm, lo que proporciona un contacto bajo ‑fricción, rayado‑libre para sustratos ultra‑delgados. La línea de galvanoplastia continua totalmente automatizada deposita una capa de cromo duro con unión metalúrgica al sustrato, resistente al pelado. El pulido de espejos de ultra‑precisión elimina las protuberancias microscópicas. Diseñada específicamente para bandas que se rayan fácilmente, incluidas BOPA, separadores de baterías de litio y películas ópticas ultra‑finas, la superficie del rodillo evita rayones y abrasión electrostática durante el deslizamiento de películas a alta‑ velocidad, al tiempo que resiste la corrosión causada por aditivos de película y productos químicos de extracción. El mantenimiento de limpieza simple y la vida útil por desgaste son un 85% más largos que los rodillos guía cromados‑ convencionales.
·Equilibrio dinámico de precisión dual‑plano alto‑para dimensiones extra‑largas
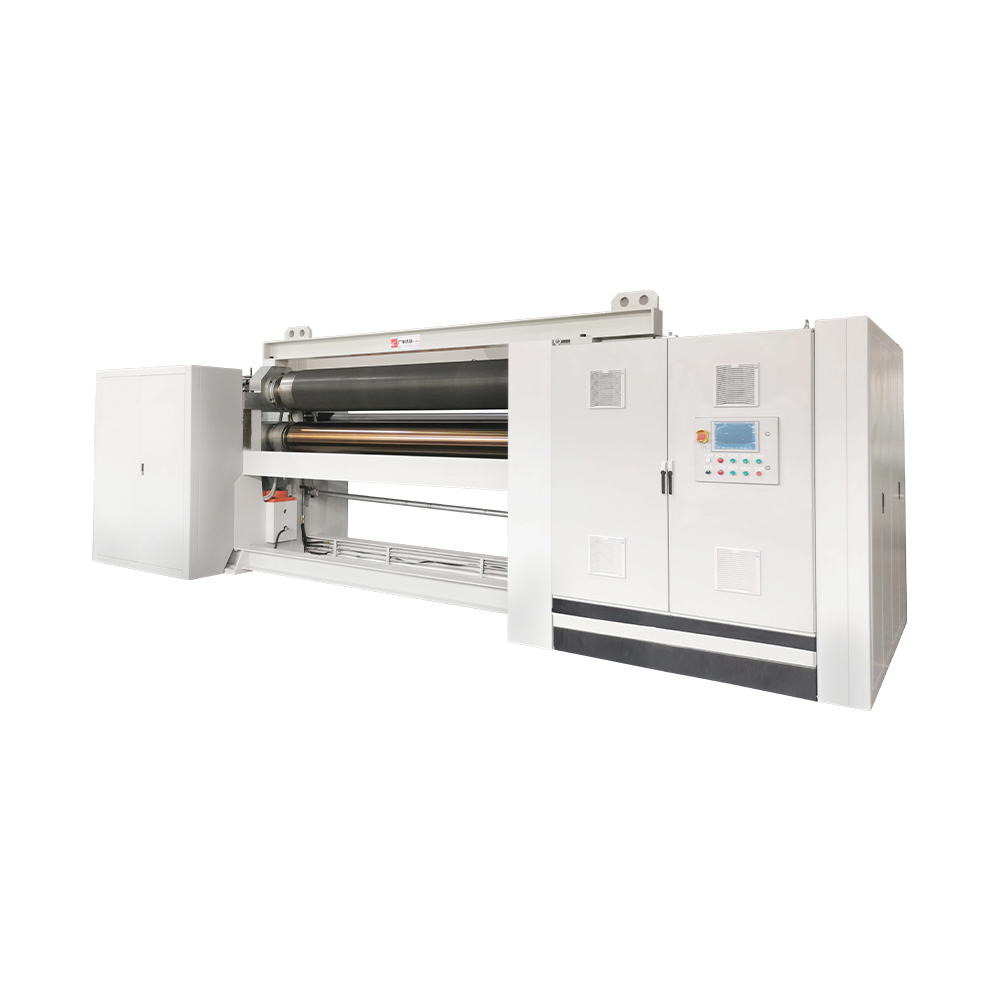
Admite un funcionamiento continuo de hasta 220 m/min con desgaste reducido de los cojinetes y vibración de la máquina. Los rodillos guía extra‑largos del mercado suelen simplificar los procedimientos de equilibrio dinámico, lo que provoca una vibración significativa a alta velocidad y fallas en los cojinetes cada 3–6 meses. El equipo de equilibrio dinámico horizontal a gran escala implementa una calibración de equilibrio de doble plano ‑en ambos extremos de rodillos extra‑largos de 8–16 metros. La vibración operativa significativamente reducida extiende la vida útil de los cojinetes y los marcos de las máquinas en ambos extremos, reduce la frecuencia de paradas de mantenimiento programadas y favorece la producción ininterrumpida las 24 horas del día, los 7 días de la semana en fábricas extranjeras.
·Personalización modular
Hay tres opciones de configuración disponibles: rodillos guía lisos estándar, rodillos guía con temperatura‑controlada con capacidad integrada de calentamiento/enfriamiento y rodillos guía con revestimiento antiadherente‑, procesos de estiramiento, extracción y corte coincidentes. Rompiendo con la limitación de la industria de que los rodillos guía extra‑largos solo pueden producir rodillos lisos básicos, el diseño integra canales de flujo en espiral para el control de temperatura, con opciones de acabado superficial que incluyen cromo espejo, cromo mate/satinado y recubrimientos antiadherentes de calidad alimentaria‑. Las bridas de diario, los chaveteros y las interfaces de accionamiento coinciden directamente con los equipos de orientación biaxial importados y las unidades de extracción del separador de baterías de litio sin modificación de la base del equipo del cliente.
·Confiabilidad estructural
Los rodillos guía extra‑largos manejan el guiado de banda a larga‑ distancia y la transferencia de tensión. Una vez que se produce la flexión del rodillo o la deriva de la concentricidad, todo el rollo de película enfrenta un riesgo significativo de chatarra. Se rechaza el enfoque de soldadura segmentada de bajo costo en favor de un espesor de pared de carcasa personalizado y estructuras de refuerzo internas basadas en el diámetro del rodillo, la longitud y la capacidad de carga. Todas las carcasas extra‑largas se someten a pruebas de simulación hidrostática y de deformación para garantizar que la deflexión permanezca dentro del rango permitido en funcionamiento con carga completa‑. Particularmente adecuado para secciones de tracción de proceso largo BOPET, BOPE y separadores de baterías de litio de más de 10 metros.
·Mejora de la calidad de la superficie para el rendimiento del producto terminado
El acabado superficial ultra‑alto con un coeficiente de fricción estable y uniforme garantiza una distribución equilibrada de la fuerza cuando pasan bandas ultra‑finas, evitando rayones puntuales y marcas de arrastre continuas en las superficies separadoras y de película óptica. Reduce el arrastre de aire entre la película y la superficie del rodillo, minimizando el aleteo y la desviación de la banda. La densa capa de cromo resiste la corrosión causada por carbonato de calcio, antioxidantes y otros aditivos del material, lo que evita la corrosión por picaduras localizadas durante el uso a largo plazo.
·Eficiencia de costos operativos a largo plazo‑
La estructura sin costuras de soldadura‑libre elimina los riesgos de agrietamiento de la soldadura, fugas y desprendimiento del revestimiento a lo largo de las costuras de soldadura. El espesor suficiente de la capa de cromo permite múltiples ciclos de re‑pulido y reparación sin un reemplazo completo del rodillo. La menor vibración amplía los intervalos de reemplazo de cojinetes y sellos, lo que reduce significativamente el tiempo de inactividad no planificado de la línea de producción. Las dimensiones extra‑largas están respaldadas por un embalaje profesional: los rodillos de 16‑ metros se envían en una estructura de acero personalizada con embalaje antioxidante al vacío, lo que garantiza que no haya deformaciones ni corrosión durante el transporte marítimo.

 Inglés